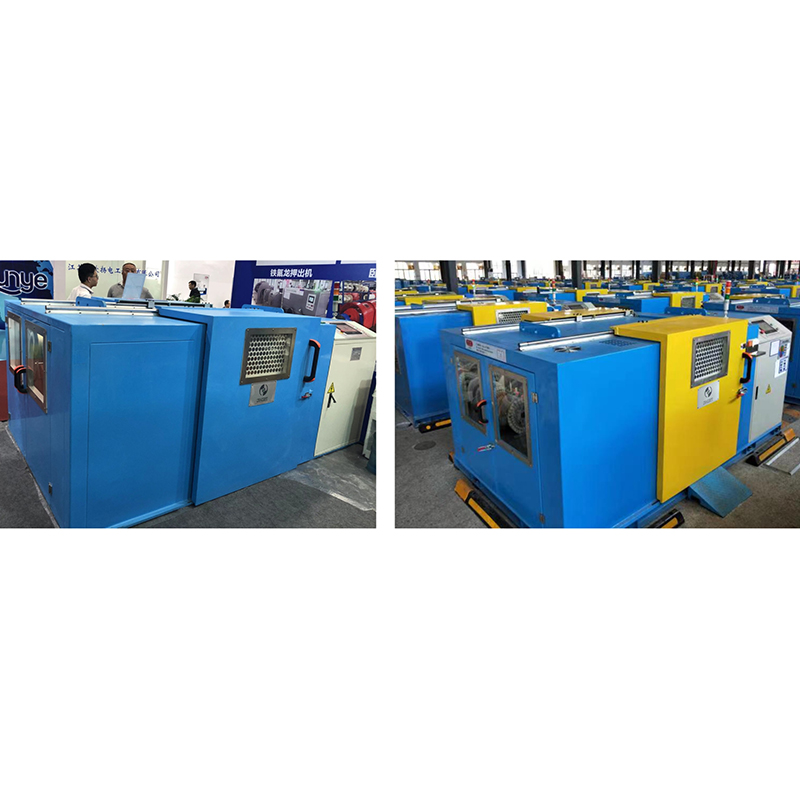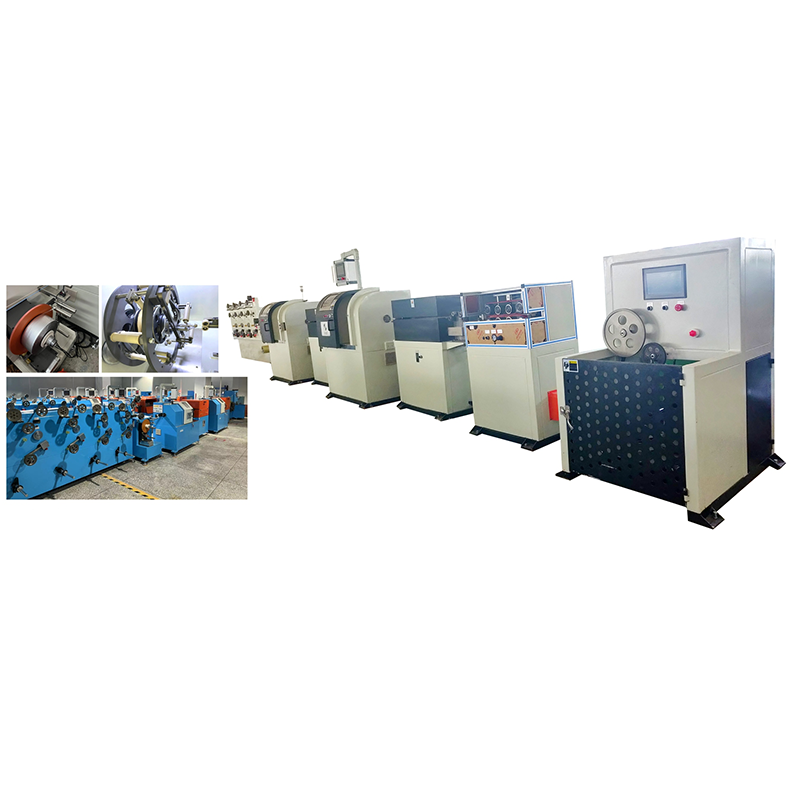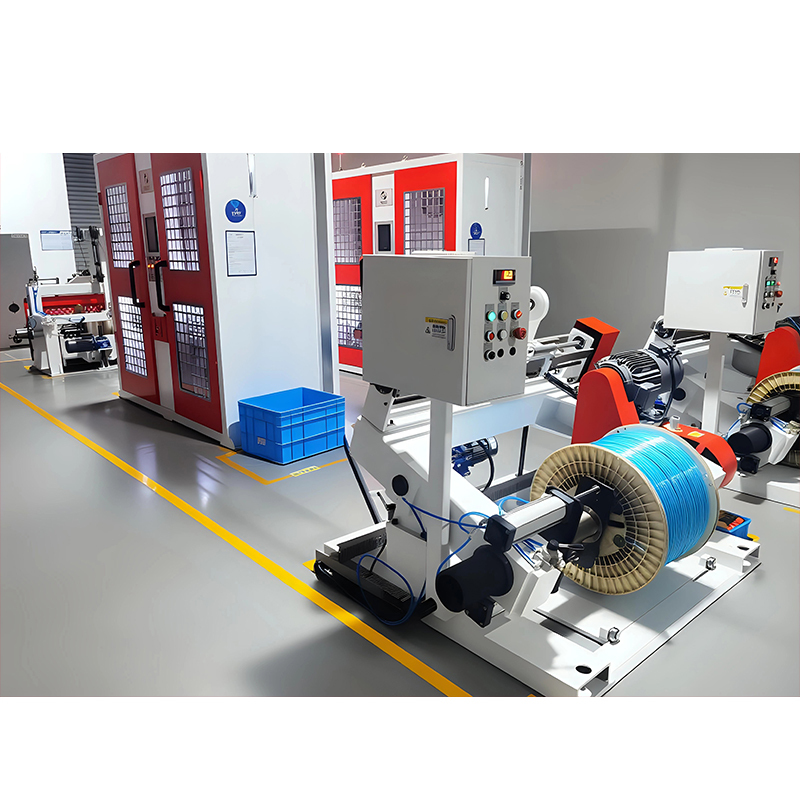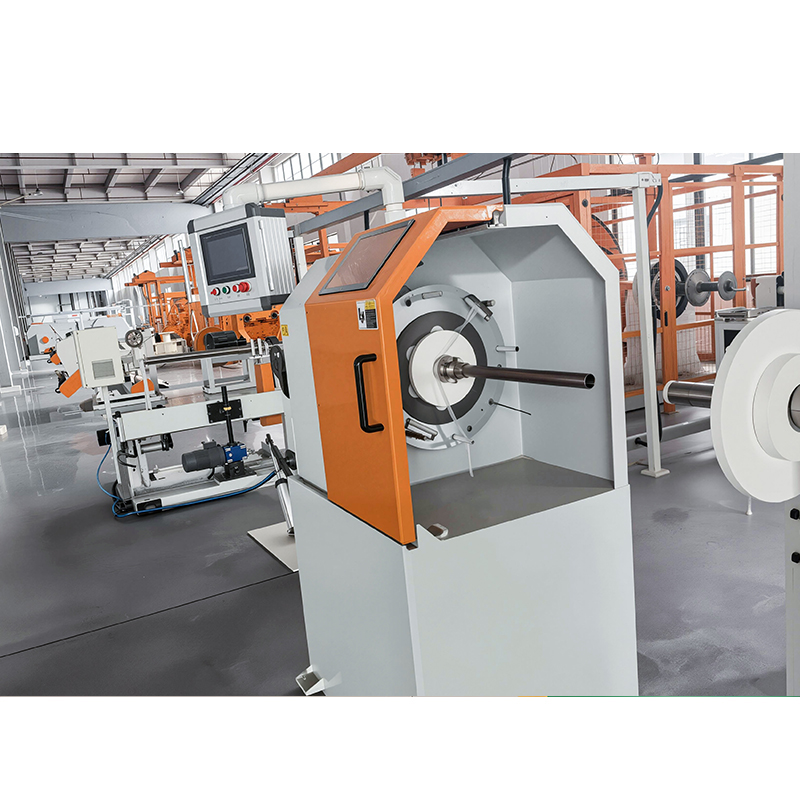




Hva er en silisiumgummikabelmaskin?
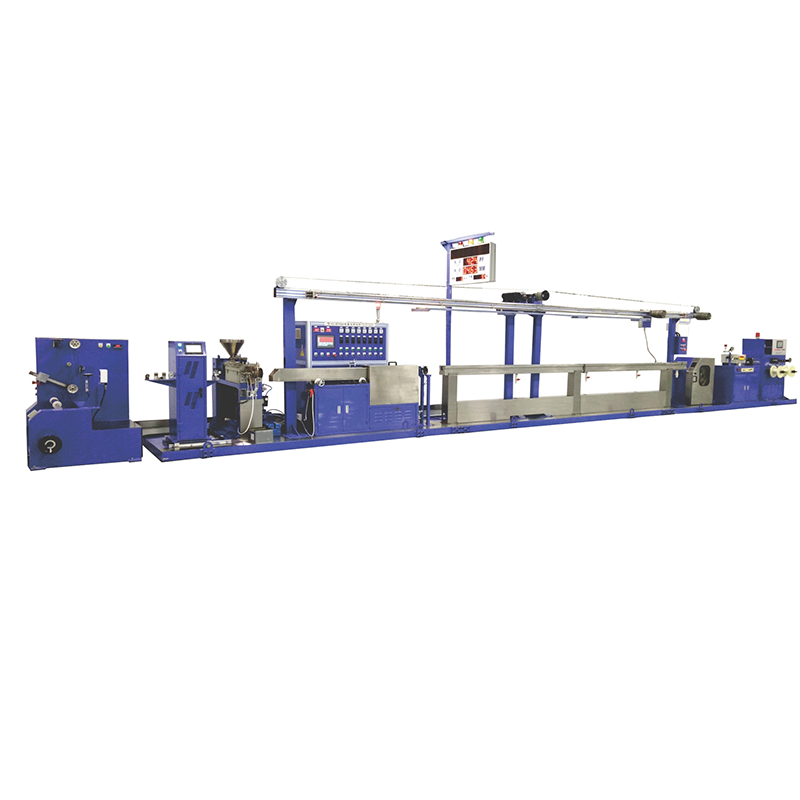
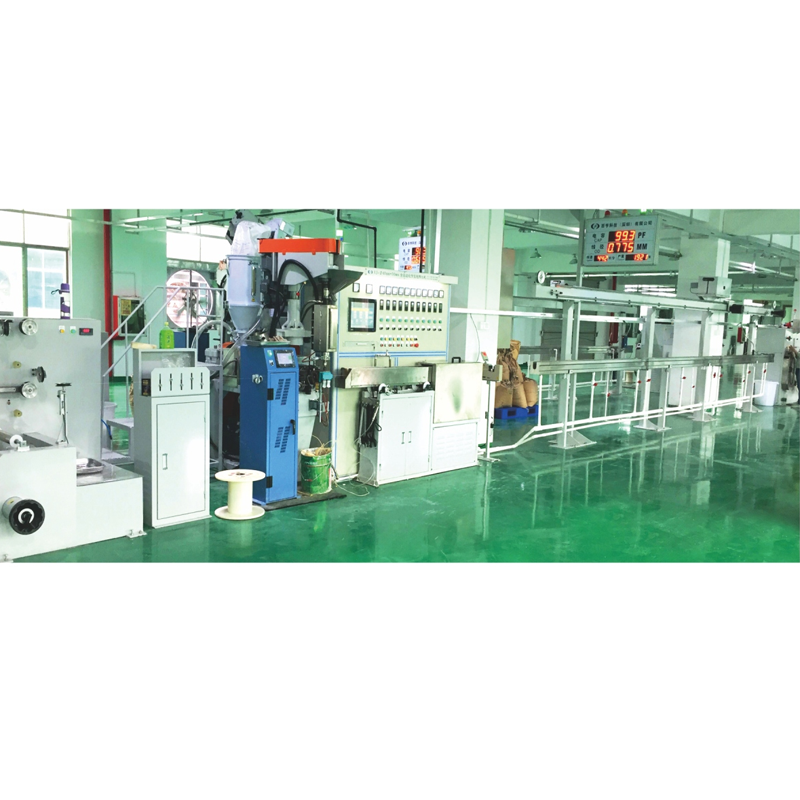
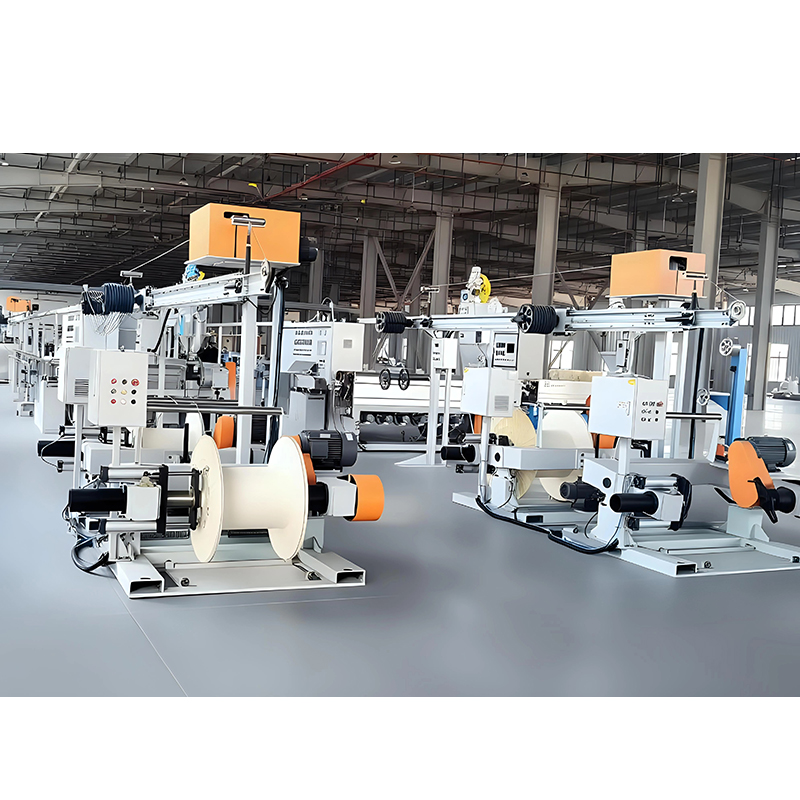
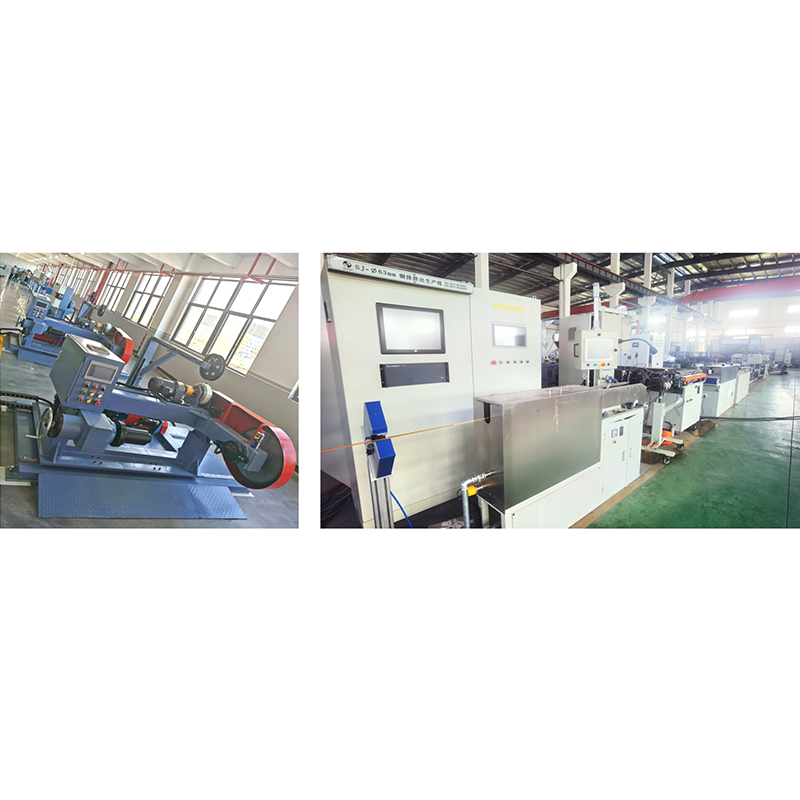
En silikongummi kabelfremstillingsmaskin er en komplett ekstruderingslinje som påfører uherdet silikongummi rundt en leder, vulkaniserer den i en varmluftherdekanal, og deretter avkjøler og kveiler den ferdige kabelen. Produksjonsmessig er det ikke en eneste presse eller oppruller; det er et koordinert maskintog der ekstruderen, herdeseksjonen, kjøletrauet og opptaket må tilpasses massens herdeegenskaper og kabelens veggtykkelsestoleranser.
Silikongummi er en herdeplast, så den behandler annerledes enn PVC eller polyetylen. Blandingen går inn i en kaldmatingsekstruder som uvulkanisert gummi, må kryssbindes etter ekstrudering og tåler ikke høyfriksjonsskruen som brukes til termoplast. En linje designet for konvensjonell isolasjon vil ikke produsere konsistente silikonlag, uavhengig av skruhastighet. For en generell forklaring på hvordan ekstruderingslinjer monteres, se vår omfattende veiledning for kabelekstruderingslinjer.
Kjernekomponenter i en silikongummiekstruderingslinje
Hver silikongummikabellinje er bygget fra fem funksjonelle stasjoner, og spesifikasjonene deres er tett forbundet. Å velge en ekstruder med høy ytelse uten en like lang herdeseksjon tvinger ganske enkelt linjen til å gå saktere.
| Komponent | Funksjon | Utvelgelsesnotat |
|---|---|---|
| Kaldmate gummiekstruder | Plastiserer silikonblandingen og leverer den til krysshodet | Temperaturkontrollert fat; L/D-forhold vanligvis 12:1 til 20:1 |
| Crosshead dø | Styrer lederen og legger på et jevnt gummilag | Dysgeometri og senterjustering kontrollerer veggtykkelseskonsentrisiteten |
| Varmluftsvulkaniseringskanal | Kryssbinder silikonblandingen til en stabil elastomer | Lengde og temperaturprofil må samsvare med blandingens herdekurve |
| Kjølekar | Reduserer kabeltemperaturen før opptak | Trinnvis vannkjøling forhindrer termisk sjokk og porøsitet |
| Avhenting og opptagning | Trekker kabelen med konstant spenning og kveiler den opp på tromler | Hastighetsstabilitet påvirker direkte diameter og ovalitet |
Hvordan produksjonsprosessen for silikongummikabel fungerer
Prosessen har fem forskjellige stadier, og hver av dem har en spesifikk effekt på isolasjonskvaliteten.
- Før silikonblandingen inn i kaldmatingsekstruderen, hvor skruen transporterer og mykner den uten den høye friksjonsvarmen som brukes til termoplast.
- Ekstruder rundt lederen gjennom tverrhodet, og danner et konsentrisk lag over kobber- eller flertrådet leder.
- Vulkaniser kabelen i en varmluftkanal hvor peroksidkatalysatoren kryssbinder gummien til en stabil elastomer.
- Avkjøl kabelen gradvis i et vanntrau for å låse inn dimensjoner og forhindre porøsitet.
- Mål diameteren og ta opp den ferdige kabelen på tromler med kontrollert strekk.
Herdetiden avhenger av veggtykkelse; for en typisk 2 mm silikonvegg kan herdekanalen strekke seg 12 til 30 meter på en høyhastighetslinje. For produsenter som fokuserer på silikonisolerte kabler med én kjerne – motorkabler, varmekabel og apparatledninger – integrerer en dedikert ekstruderingslinje for kjernetrådisolasjon ekstruderen, herdekanalen, kjølingen og opptaket i ett maskintog, noe som forkorter idriftsettelse og forenkler prosesskontroll.
Silikongummi vs. PVC vs. PTFE: Materialsammenligning
Materialvalg, mer enn maskinen, bestemmer den ferdige kabelens temperaturklasse og kostnad.
| Eiendom | Silikongummi | PVC | PTFE/FEP |
|---|---|---|---|
| Kontinuerlig temperaturområde | -60°C til 200°C | -40°C til 105°C | -200°C til 260°C |
| Fleksibilitet ved lav temperatur | Utmerket | Dårlig til moderat | Bra |
| Flammeytelse | Selvslukkende med tilsetningsstoffer | Selvslukkende | Utmerket |
| Behandlingsvansker | Krever vulkanisering | Enkelt | Veldig vanskelig |
| Relativ materialkostnad | Høy | Lavt | Veldig høy |
Det praktiske budskapet for en kabelprodusent er det silikongummi tjener sin investering der kontinuerlig driftstemperatur over 150 °C og kaldfleksibilitet begge er nødvendig . For vanlige innendørs ledninger er PVC billigere å behandle. For ekstreme miljøer tilbyr PTFE en høyere vurdering, men til en mye høyere material- og prosesskostnad. Maskinvalget følger produktspesifikasjonen, ikke omvendt.
Hvordan velge en silisiumgummikabelmaskin
Valget starter med kabelspesifikasjonen og målutgangen, og går deretter gjennom kontrollpresisjon og leverandørkapasitet.
Definer kabelspesifikasjonen først
Velg isolasjonstemperaturklasse, lederstørrelse, veggtykkelse og gjeldende standard før du sammenligner maskiner. Disse parameterne setter kravet til herdet vegg, som bestemmer formgeometrien og minimum herdekanallengde. En kabel klassifisert for 180°C og en klassifisert for 200°C kan bruke forskjellige silikonforbindelser med forskjellige herdekurver.
Tilpass linjehastighet til herdekapasitet
Linjehastigheten er begrenset av herdetiden, ikke bare av skruutgang. Hvis herdeseksjonen er for kort, må operatøren bremse linjen til massen er fullstendig tverrbundet. Når en leverandør oppgir en hastighet, spør hvilken lederdiameter, veggtykkelse og forbindelse den hastigheten refererer til.
Evaluer veggtykkelseskontroll
Konsentrisk isolasjon er den mest synlige kvalitetsegenskapen til silikonkabel. Dysejustering, avtrekksstrekkstabilitet og måling av lukket sløyfediameter bidrar alle sammen, så bekreft at linjen inkluderer målingsfeedback i stedet for manuell justering. Detaljene til ekstruderingsutstyr for presisjonskabel avklarer hva du skal se etter i måle- og kontrollpakken.
Bekreft prosessstøtte og ettersalgsservice
Den første produksjonsprøven er der maskinens virkelige oppførsel vises. En leverandør som idriftsetter linjen med forbindelsen din, trener operatørene dine og holder reservedeler og prosessdokumentasjon klar vil fjerne mesteparten av risikoen fra en ny linje.
Vanlige problemer og hvordan du unngår dem
De fleste defekter i silikongummikabler kan spores til fire grunnleggende årsaker.
- Porøsitet: fuktighet eller flyktige biprodukter fanget under vulkanisering; løses ved materialtørking og korrekt temperaturprofil.
- Eksentrisk isolasjon: feiljustert dysehode eller ustabil opptrekkingsspenning.
- Underherding: herdeseksjon for kort eller varmlufttemperatur for lav for linjehastigheten.
- Overflateavriving eller ruhet: feil skruehastighet, utilstrekkelig kjøling av fatet eller uegnet lengde på matrisen.
Hver av disse feilmodusene har en spesifikk korrigeringsvei, og vår feilsøkingsveiledning for trådekstrudermaskiner dekker rotårsakene og rettelsene i systematisk detalj.
Hvorfor full systemopplevelse er viktig
Når ekstruderen, herdeseksjonen og opptaket kommer fra forskjellige leverandører, er ansvaret for linjeytelsen delt. En produsent som bygger hele maskintoget kontrollerer grensesnittene, noe som gjør dimensjonskonsistens og herdestabilitet lettere å oppnå. Jiangsu Newtopp Precision Machinery har designet og bygget kabelekstruderings-, strandings- og tapeutstyr siden 2004, med eget FoU-senter, presisjonsmaskineringsanlegg og tre produksjonsanlegg under én organisasjon.
For flerlagskonstruksjoner påføres den ytre silikonkappen i en andre omgang på en wire- og kabelkappe-ekstruderingslinje, som er dimensjonert for større buntdiametre og opprettholder samme temperaturprofil over herdekanalen. Den samme organisasjonen leverer også strand- og tapemaskiner, så et komplett produksjonsprogram for silikonkabel – ledertråding, silikonisolasjon og silikonkappe – kan planlegges og støttes fra én enkelt kilde.
Ofte stilte spørsmål
Hva er en maskin for produksjon av silikongummikabel?
Det er en ekstruderingslinje som består av en kaldmatet ekstruder, tverrhodedyse, varmluftvulkaniseringskanal, kjøletrau og oppsamling, bygget for å produsere silikongummiisolerte ledere eller silikonmantelkabler.
Er det forskjell på silikongummi og silikongummi?
De to begrepene refererer til samme materielle familie. Silikongummi er den kjemiske beskrivelsen av polysiloksanelastomerer; silisiumgummi er vanlig industristenografi som brukes i maskinsøk og produktnavn.
Kan en PVC-ekstruderingslinje behandle silikongummi?
Vanligvis ikke. Silikon er et herdeplast som må vulkaniseres etter ekstrudering, så linjen trenger en varmluft- eller dampherdende seksjon. Skruegeometrien til en PVC-ekstruder skiller seg også fra den kaldmatede gummiskruen som kreves for silikon.
Hvorfor trenger en silikongummilinje en lang herdekanal?
Fordi vulkanisering krever varme og oppholdstid for å tverrbinde polymeren. Herdelengden angir maksimal linjehastighet for en gitt veggtykkelse; å forkorte den reduserer ganske enkelt produksjonen.
Hvilken utgangshastighet kan en silikonkabellinje nå?
Typiske små silikonbyggtråder produseres med 20 til 80 m/min avhengig av lederstørrelse, veggtykkelse og herdeseksjonslengde. Tunge konstruksjoner går saktere fordi varme må trenge gjennom en tykkere gummivegg.
Hvordan velger jeg mellom silikon- og PTFE-isolasjon?
Sammenlign den kontinuerlige temperaturen, fleksibiliteten og miljøet. Silikon dekker de fleste høytemperatur- og fleksible kabelbehov til en lavere materialkostnad enn PTFE, mens PTFE er valgt der ekstreme temperaturklassifiseringer over 200°C er obligatoriske.