

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Skip Stranding Machine: Arbeidsprinsipp, leggelengde og hvordan du velger
Hjem / Nyheter / Bransjenyheter / Skip Stranding Machine: Arbeidsprinsipp, leggelengde og hvordan du velger
NYHETER


Skip Stranding Machine: Arbeidsprinsipp, leggelengde og hvordan du velger
2026-10-10
Et parti med fleksibel robotkabel kommer tilbake fra en kunde fordi lederen knekker ved den tette bøyningen bak kontakten, og trådene i den avisolerte enden har allerede begynt å springe fra hverandre. Isolasjonen besto hver elektrisk test. Konduktøren lå ikke. I tilfeller som dette starter korrigeringen vanligvis på strandingsstadiet i stedet for ved ekstruderen.
En skip stranding maskin er en leder stranding maskin som legger de enkelte ledningene med et avbrutt, periodisk reverserende lay, et S-Z mønster, i stedet for en kontinuerlig helix som går i én retning. Fordi vridningen reverserer med faste intervaller, akkumulerer ledningen aldri den samme lagrede torsjonen som et konsentrisk lag bygger opp, slik at den ferdige lederen forblir fleksibel og forutsigbar når den bøyes, kuttes eller krympes.
Det eneste prosessvalget endrer tre ting et kabelanlegg faktisk måler: minimum bøyeradius, kuttet stabilitet og hvor mye lederen kjemper mot ekstruderingslinjen nedstrøms. Det som følger dekker hvordan prosessen fungerer, hvor den tjener sine kostnader, hva som hører hjemme i en kjøpsspesifikasjon, og feilene som oppstår når en maskin er satt opp feil.
Hva er en Skip Stranding Machine?
En skip stranding-maskin beskrives best som en strander pluss synkronisert reverseringskontroll: den mekaniske maskinvaren er nær standard stranding-utstyr, mens selve leggemønsteret skapes av timing.
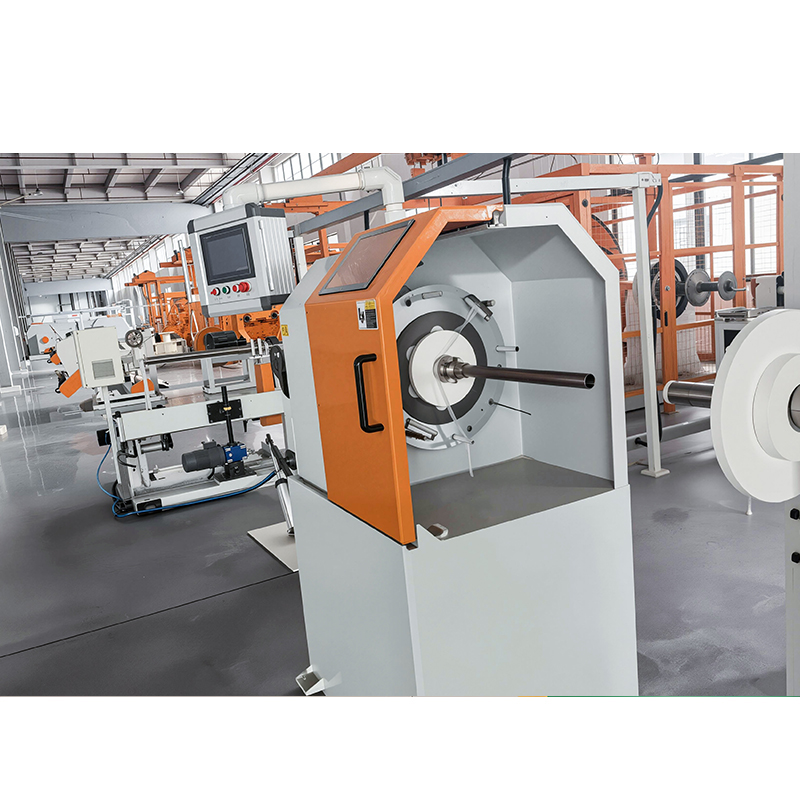
På maskinsiden finner du en pay-off, roterende buer eller en roterende ramme som bærer trådspolene, en leggingsplate eller formingsform, og en capstan eller haul-off take-up. Den kjennetegnende delen er kontrollforholdet mellom baugrotasjon og opptakshastighet, fordi dette forholdet definerer leggingslengden. Roter buene raskere med samme linjehastighet og leggingen forkortes; løp linjen raskere med samme buehastighet og leggingen forlenges.
I en hopplegging kjører kontrolleren buene fremover for en bestemt lederlengde, reverserer dem for en sammenlignbar lengde, og gjentar deretter. Punktet hvor retningen endres er vendepunktet, og avstanden er den viktigste enkeltinnstillingen på maskinen etter selve leggelengden. Reverseringsintervaller faller vanligvis et sted mellom omtrent en halv meter og tre meter, men riktig verdi kommer alltid fra den ferdige kabelens bøyningskrav, ikke fra en fast maskinkonstant.
En praktisk advarsel om terminologi: Leverandører bruker "hopp over stranding" løst, og noen kataloger bruker det til enhver prosess med alternerende legging. Før du sammenligner tilbud, bekreft tre tall skriftlig: leggelengde i hver retning, reverseringsintervall og buehastigheten maskinen når ved arbeidslinjehastighet. Den oversikt over kabeltrådingsmaskintyper er en nyttig følgesvenn hvis du trenger det bredere ordforrådet først.
Hvordan Skip Stranding kan sammenlignes med andre lederkonstruksjoner
Hopp over stranding er en av tre vanlige måter å bygge en strandet leder på, og det er det riktige svaret bare for et spesifikt sett med krav.
| Attributt | Hopp over (S-Z) stranding | Ekte konsentrisk stranding | Samlet stranding |
| Legg mønster | Vekslende S og Z med faste intervaller | Kontinuerlig enkeltretning, lagretning reversert per lag | Kontinuerlig enkeltretning, ingen definerte lag |
| Typisk liggelengde | Lengre, innstilt per retning for å passe til bøyeradiusen | Tett og tett kontrollert per lag | Kort, behandlet som ikke-kritisk |
| Fleksibilitet | Høy, med lite gjenopprettingsmoment | Moderat | Høy, men rundheten lider |
| Cut-end oppførsel | Tråder holder sammen med minimal løsing | Lett vri, trenger ofte binding eller taping | Har en tendens til å blusse |
| Rundhet | Bra | Best | Fattigste |
| Linjehastighetspotensial | Høy, begrenset av reverseringssynkronisering | Høy, begrenset av buehastighet | Høyest |
| Typisk bruk | Robot, trekkkjede, sveising, medisinsk og bilindustri fleksibel kabel | Strøm-, overhead- og kontrollkabel | Fleksible ledninger og liten oppkoblingsledning |
Hvor skip-strandede dirigenter tjener kostnadene sine
Hoppstranding betaler seg selv uansett hvor en konduktør må overleve gjentatte bøyninger eller må avsluttes for hånd i felten, fordi leggingen gjør jobben som permer og bånd ellers ville gjort.
- Robotarm og leddet maskinkabel, hvor lederen bøyes tusenvis av ganger over en liten radius.
- Dra-kjede (kontinuerlig flex) kabel i verktøymaskiner og automatiserte håndteringssystemer.
- Sveisekabel og andre håndbårne ledninger som dras og kveiles daglig.
- Ledere for bil- og nyenergiledninger, inkludert kobber- og aluminiumsskinnemontasjer som termineres og bøyes under montering.
- Medisinsk og instrumenteringsledninger hvor en strippet ende må holde seg ryddig uten ekstra hylse.
Hopp over stranding er ikke universelt. En høyfrekvent dataleder trenger et tett, stabilt lag for å holde sin elektriske lengde og impedans, og overhead- og strømledere er avhengige av den mekaniske balansen som ekte konsentriske lag gir. Når en kunde spesifiserer en stabil karakteristisk impedans, er en konvensjonell legging vanligvis det beste svaret.
Fem parametere som avgjør om hopp over stranding fungerer
Fem innstillinger styrer resultatet, og ved å justere en av dem endres de andre.
- Legg lengde i hver retning. For kort og lederen stivner og motstår bøying; for lang og trådene skilles ved formingsdysen. Start fra minimum bøyeradius den ferdige kabelen må overleve og jobbe bakover.
- Per-wire pay-off spenning. Ujevn spenning er den vanligste årsaken til fuglebur. Hver undertråd skal mates med samme spenning, og spenningen bør måles i stedet for å bedømmes etter følelse.
- Reverseringssynkronisering. Reverseringspunktet må lande på samme lederlengde hver syklus. Capstan slip, slitte belter og aggressiv akselerasjon alle skyver reverseringspunkter ut av posisjon.
- Ta opp spenning og traversering. Opptaket må være fast nok til å holde leggingen lukket, men lett nok til ikke å flate ut lederen. En dårlig ansatt travers gir myke, bølgete partier som først vises etter ekstrudering.
- Innkommende ledningskvalitet. Diametertoleranse, overflatefinish og trekksmøring vises i det strandede resultatet. En legging som går rent på en ledningsmasse kan fuglebur på den neste.
Spesifisering av en skip stranding-maskin: En kjøpers sjekkliste
Den raskeste måten å sammenligne tilbud på er å fikse lederen først og la maskinen følge etter, fordi to maskiner med samme nominelle buehastighet kan levere svært ulik leggekonsistens på samme leder.
Tilpass plattformen til konduktøren
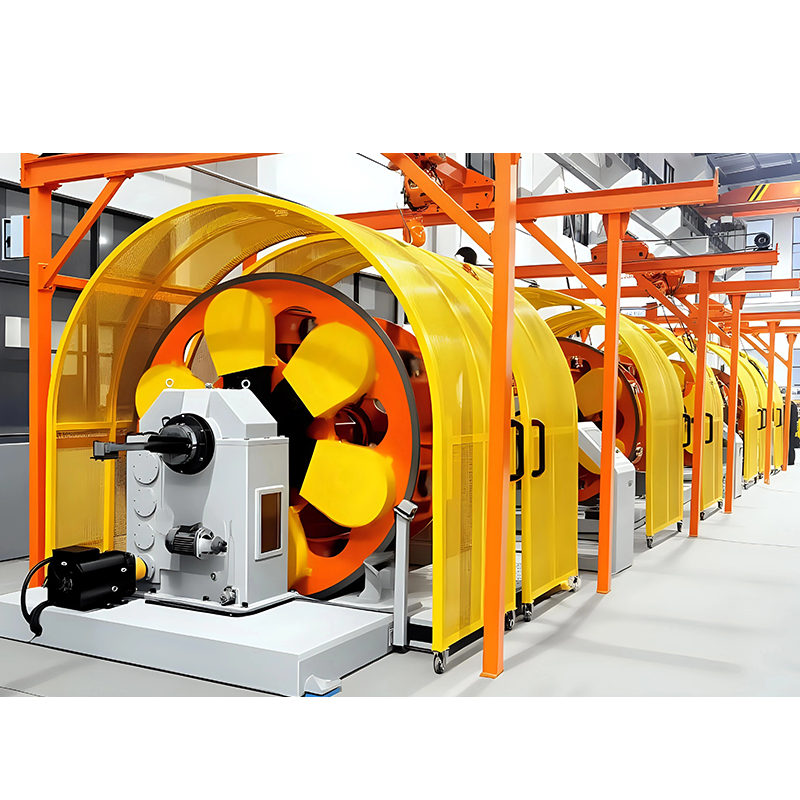
Dobbeltbuemaskiner passer til produksjon av mellomstore og store ledere med høyere ytelse, der de to buene balanserer hverandre og tillater raskere rotasjon uten vibrasjoner. Back-twist pair stranders passer konstruksjoner som må vikle av rent i den kuttede enden. Cantilever enkeltstrengere velges vanligvis for mindre kjerner, kortere løp og hyppige produktbytter.
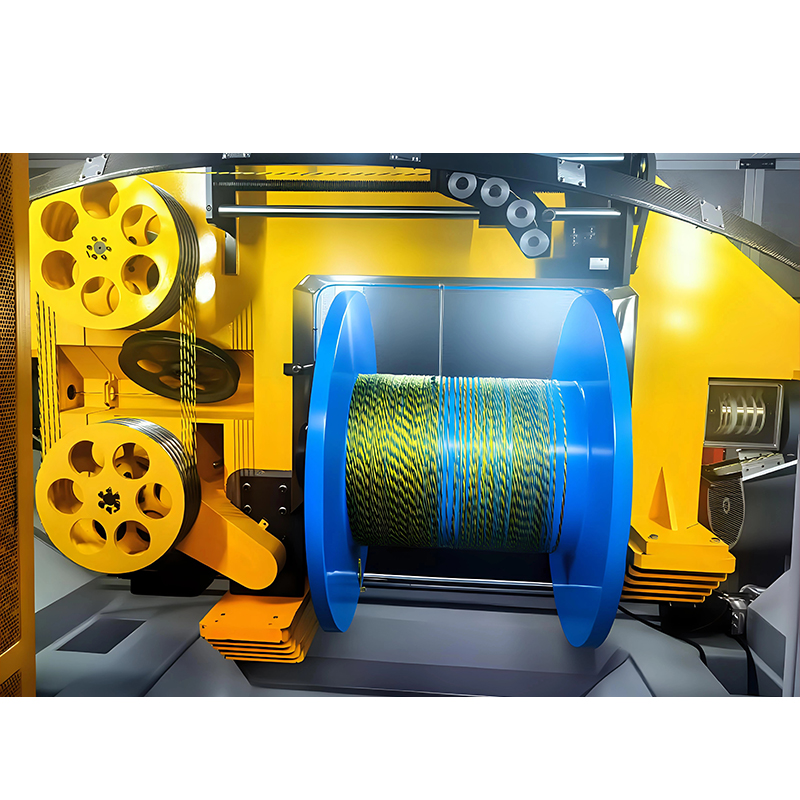 1250 Double Bow Stranding Machine for High-Output Kabelproduksjon Dobbel-bue design retter seg mot mellomstore og store ledere; gjennomgå spenningsbalanse, leverandørspesifikasjoner og bruksområder fra datakabler til strømledere. Se produkt →
Spør hver leverandør om reverseringsintervallet de kan holde ved din mållinjehastighet, pluss toleransen rundt den. Et oppgitt intervall uten toleransetall er ikke en spesifikasjon.
Skriv tallene inn i tilbudsforespørselen
Følgende skal fremgå av henvendelsen, ikke avtales muntlig:
- Lederkonstruksjon: antall tråder, enkelttrådsdiameter og om det brukes blank eller belagt tråd.
- Leggelengde i hver retning, reverseringsintervall og tillatt avvik.
- Mållinjehastigheten og resultatet lå på denne hastigheten, bekreftet av leverandøren skriftlig.
- Spolestørrelser og utbetaling teller, siden disse begrenser hvor lenge maskinen går mellom omlastingene.
- Aksepttest: en prøvelengde sjekket for legging, rundhet og reverseringsavstand før forsendelse aksepteres.
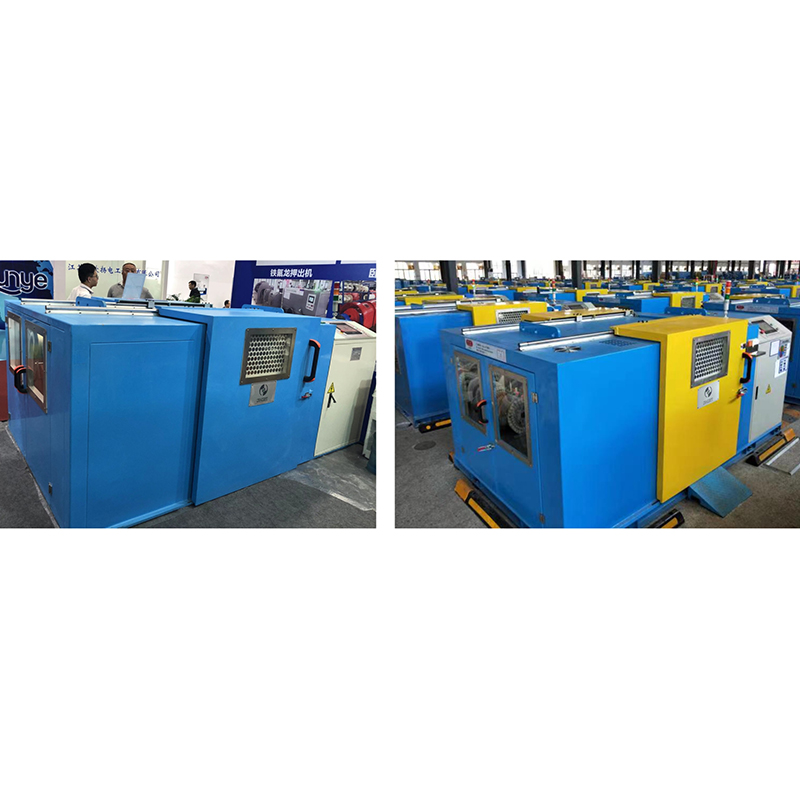
Back-twist-maskiner fortjener et separat utseende hver gang kuttet oppførsel er kundens klage, fordi ledningsbanen er utformet slik at lederen frigjør torsjonen gradvis i stedet for alt på en gang.
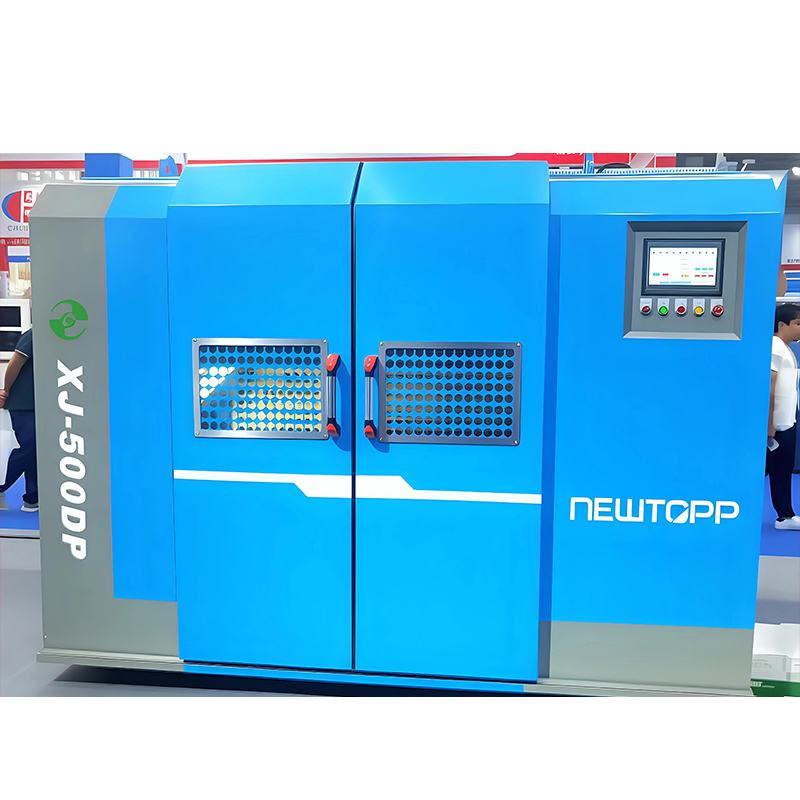 Horisontal eller vertikal Back-Twist Pair Stranding Machine Tilgjengelig horisontalt eller vertikalt; vri bakover før parvridning reduserer skade på Cat-5e/6/6A, HDMI 2.1 og høyhastighets datakabler. Se produkt →
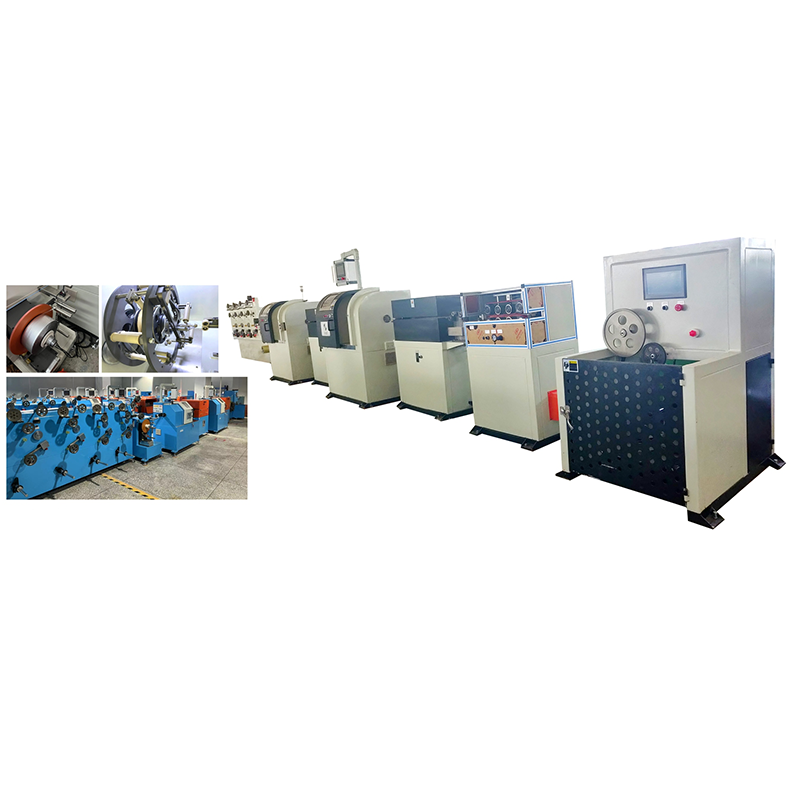
For mindre kjerner og anlegg som skifter produkter flere ganger i uken, gir en enkeltstrenget plattform vanligvis bedre avkastning enn en høyhastighets dobbeltbuemaskin som er underbelastet.
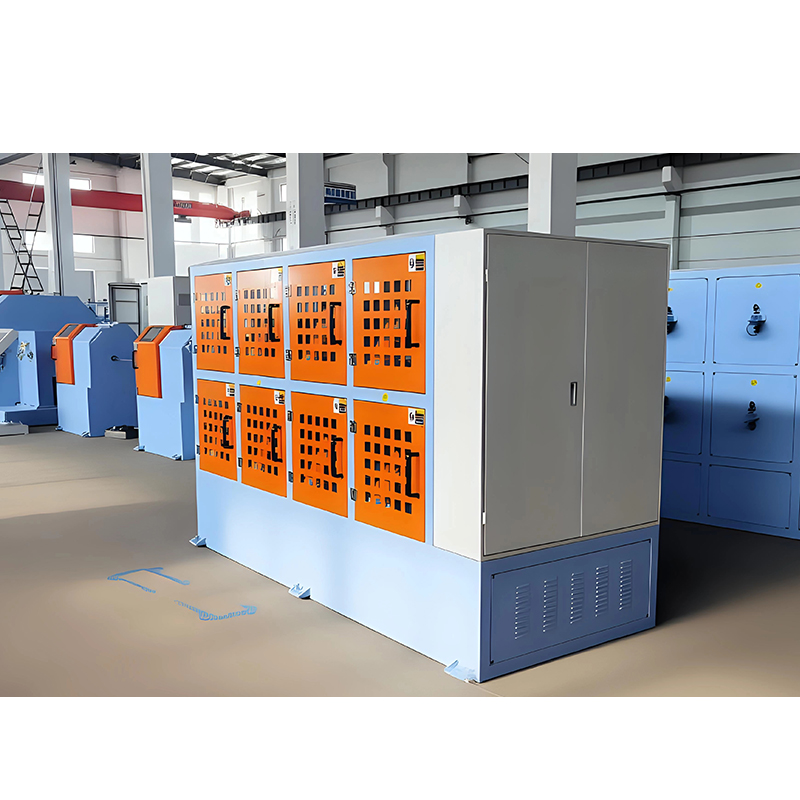 Cantilever Type Single Stranding Machine for Small-Core Production Egnet for mindre kjerner og hyppige produktendringer; sjekk spenningsstabilitet, PLC-pitchkontroll og traverseringsoppsett for problemer med hopp-stranding. Se produkt →
Typiske defekter og hva som faktisk forårsaker dem
Nesten alle problemer med hoppstranding spores tilbake til spenning, synkronisering eller verktøy i stedet for til selve lederdesignet.
| Defekt | Sannsynlig årsak | Hva skal endres |
| Fugle-bur eller wire fakkel ved formen | Ujevn eller lav utbetalingsspenning, overdimensjonert dyseboring | Utjevn spenningen, endre størrelsen på formingsformen |
| Løs, bølget leder | Opptaksspenningen er for lav, reverseringstidspunktet driver med linjehastigheten | Øk opptrekksspenningen, bekreft synkroniseringen på nytt |
| Ujevn reverseringsavstand | Capstan slip, overdreven akselerasjon i reverseringen | Kalibrer stasjonen på nytt, myk opp akselerasjonsrampen |
| Ødelagte ledninger | Strekk over ledningens grense, slitte keramiske føringer | Reduser spenningen, bytt føringer og inspiser ledningsbanen |
| Ut-av-rund leder | Ikke samsvarende tråddiameter, ujevn spolefylling | Kontroller toleranse for innkommende ledning, se gjennom lasting av spole |
| Kinking etter flex testing | Legg for kort for ønsket bøyeradius | Forleng leggingen og utvide reverseringsintervallet |
Ofte stilte spørsmål
Hva er forskjellen mellom hoppstranding og buntstranding?
Skip stranding reverserer leggingsretningen med faste intervaller, mens buntstranding vrir seg kontinuerlig i én retning uten definerte lag. Skip stranding holder kuttet ender sammen og holder lederen rund; buntede ledere er raskere å produsere og tilbøyelige til å blusse ved kuttet.
Hvilken leggingslengde bør en skip-stranded robotkabel bruke?
Det er ikke noe universelt tall. Arbeid fra den minste bøyeradius kabelen må overleve, og sett deretter det lengste legg som fortsatt holder lederen lukket ved formingsdysen. En legging som er for kort er den vanlige årsaken til stive, knekkede robotledere.
Kan en standard dobbel-bue strander produsere en skip lay?
Bare hvis driv- og kontrollsystemet kan reversere buene nøyaktig og repeterbart ved produksjonshastighet. Mange maskiner kan rotere begge veier, men langt færre holder et reverseringsintervall innenfor en stram toleranse mens opptaket fortsetter å trekke.
Er hoppetråding egnet for aluminiumsledere?
Ja, forutsatt at spenningen er satt for aluminium i stedet for kobber. Aluminiumstråd er mykere og mer følsom for styreslitasje, så utbetalingsspenning og keramiske kontaktflater må vurderes før leggeinnstillingene justeres.
Hvordan sjekker jeg reverseringskonsistens uten å stoppe produksjonen?
Ta en prøvelengde, merk reverseringspunktene langs den, og mål avstanden. Gjenta kontrollen av prøver tatt ved starten og slutten av et skift. Drift mellom de to prøvene betyr at stasjonen mister posisjon når maskinen varmes opp.
Avgjørelsen kommer ned til hvordan kabelen brukes, ikke hvilket leggemønster som er mer moderne. Hvis lederen din blir bøyd gjentatte ganger, kuttet og avsluttet for hånd, eller dratt over et butikkgulv, setter du leggelengden og reverseringsintervallet i kjøpsspesifikasjonen rett ved siden av trådantallet og tråddiameteren. Jiangsu Newtopp Precision Machinery bygger strandings-, ekstruderings- og tapeutstyr for akkurat disse ledertypene, så legningsspesifikasjonen og maskinen som produserer den kan matches i én samtale i stedet for tre.
-
Phone
Address
5
Opphavsrett © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Alle rettigheter reservert. Wire & Cable Equipment Manufacturer
Fabrikk for tilleggsutstyr for robotkabelproduksjon
