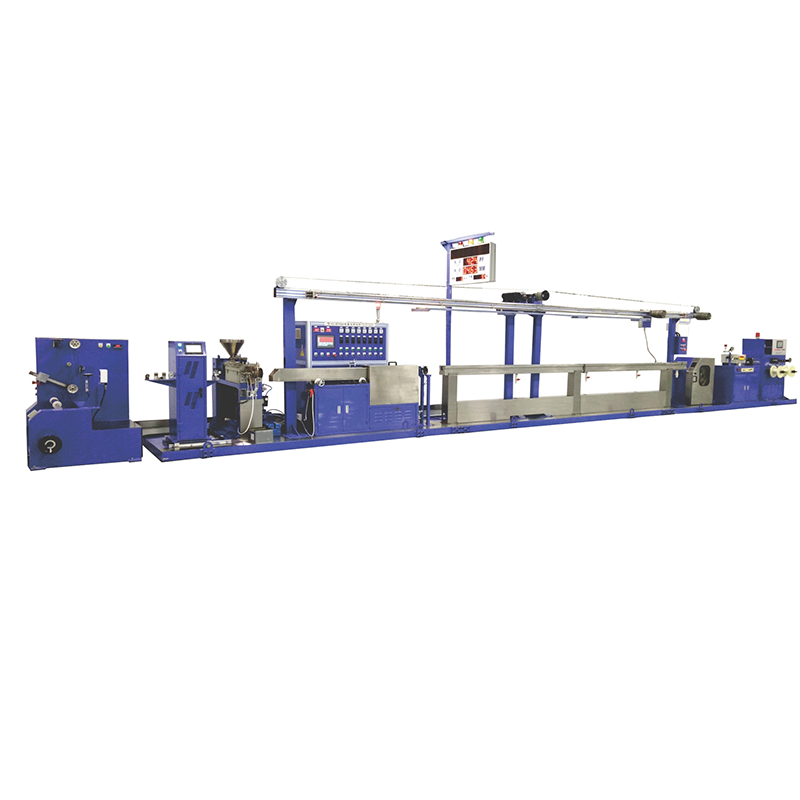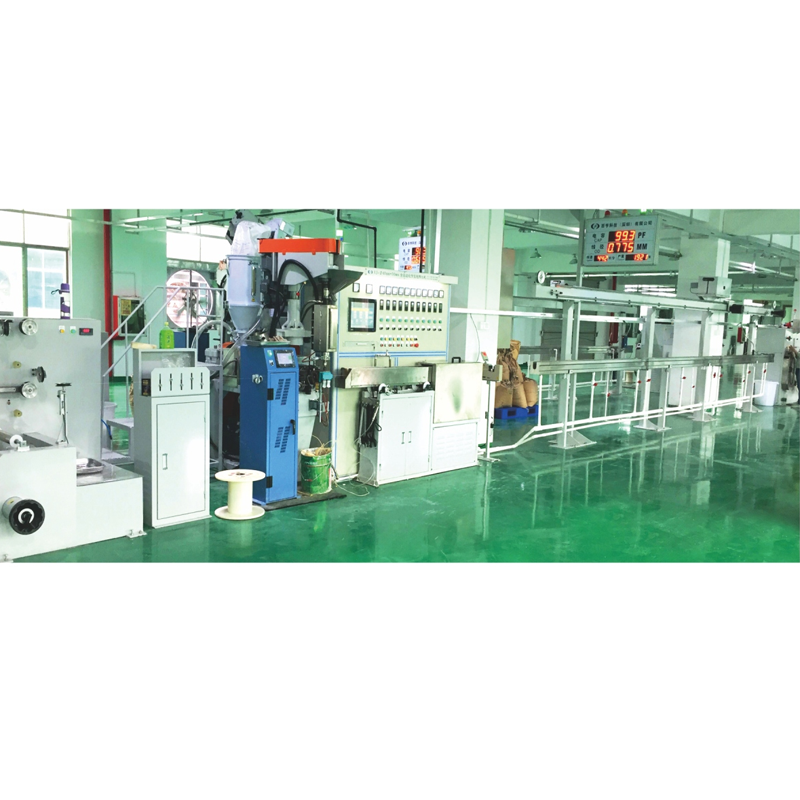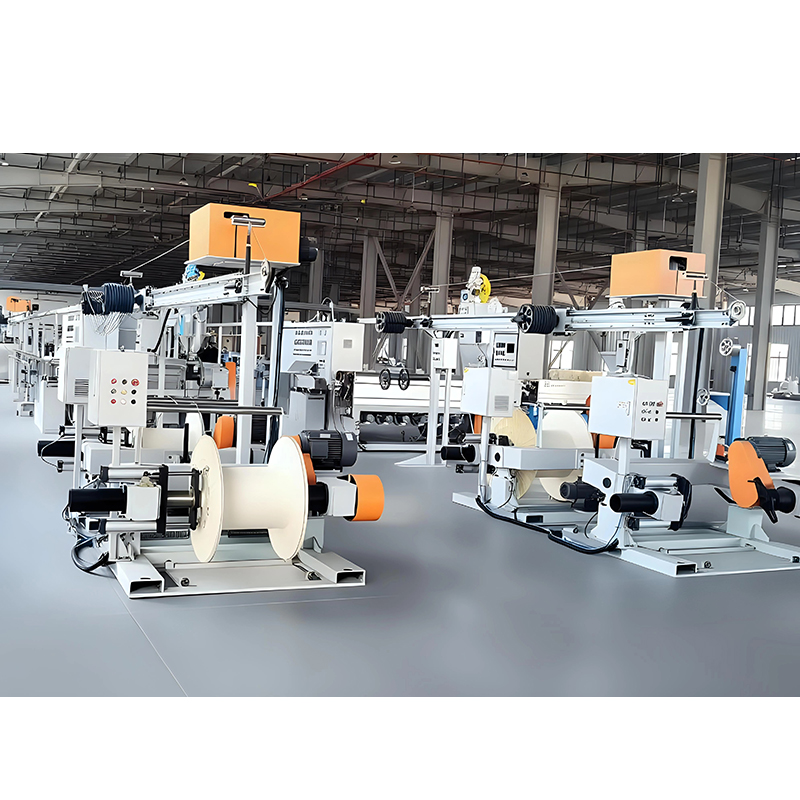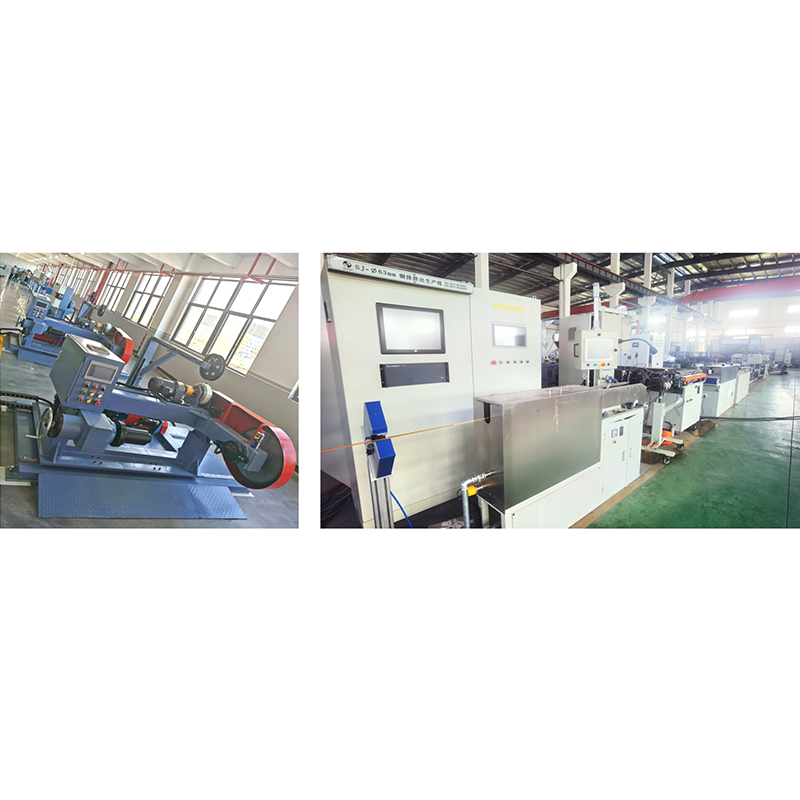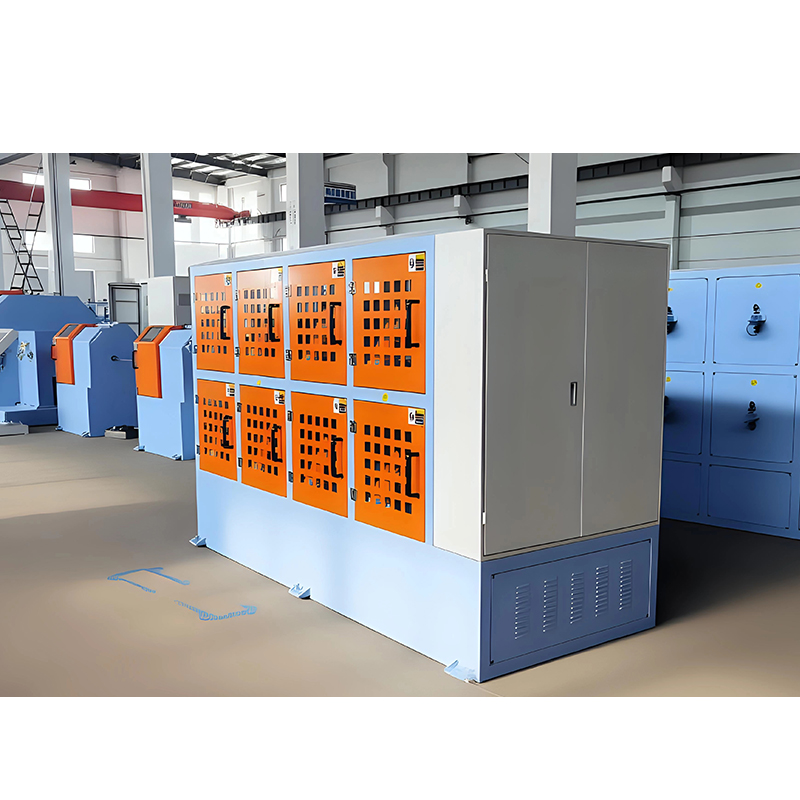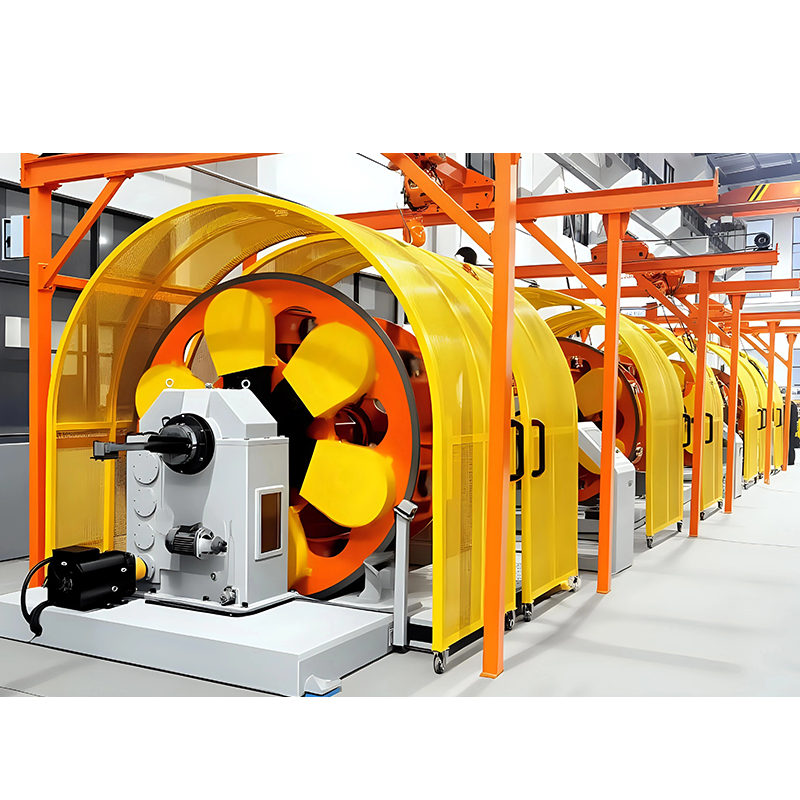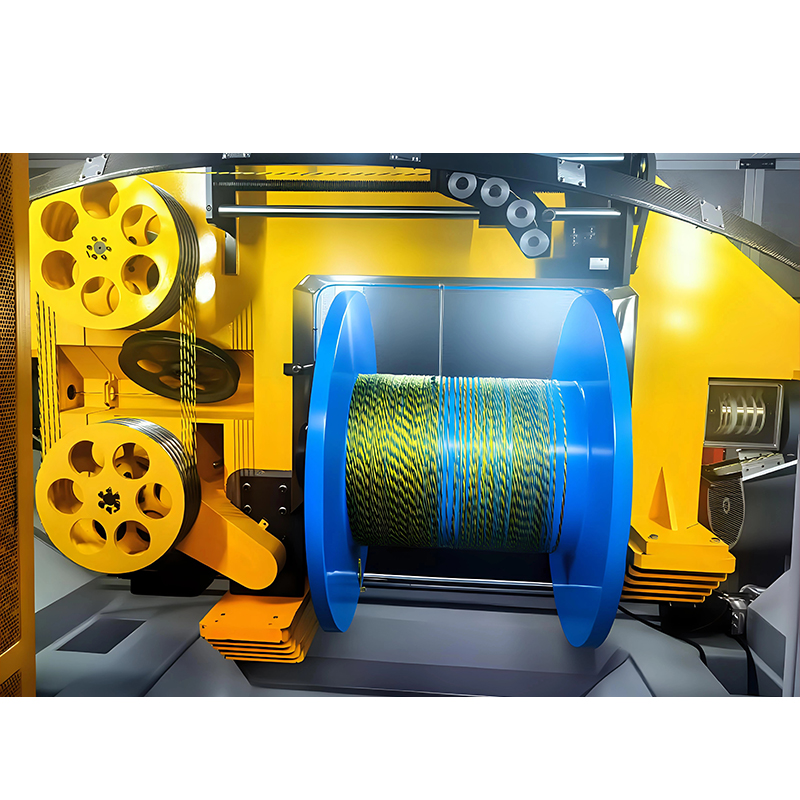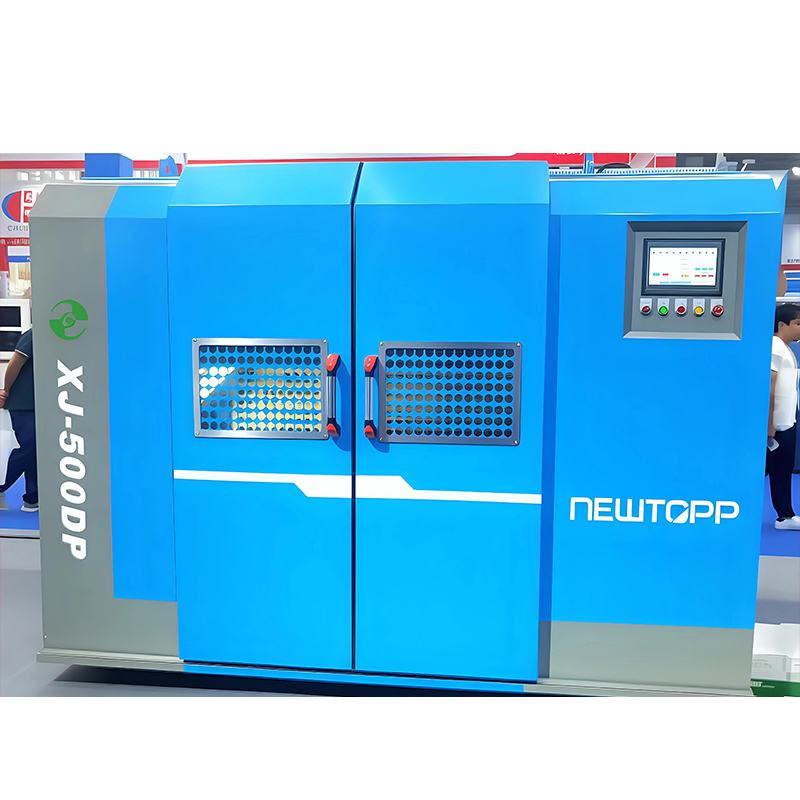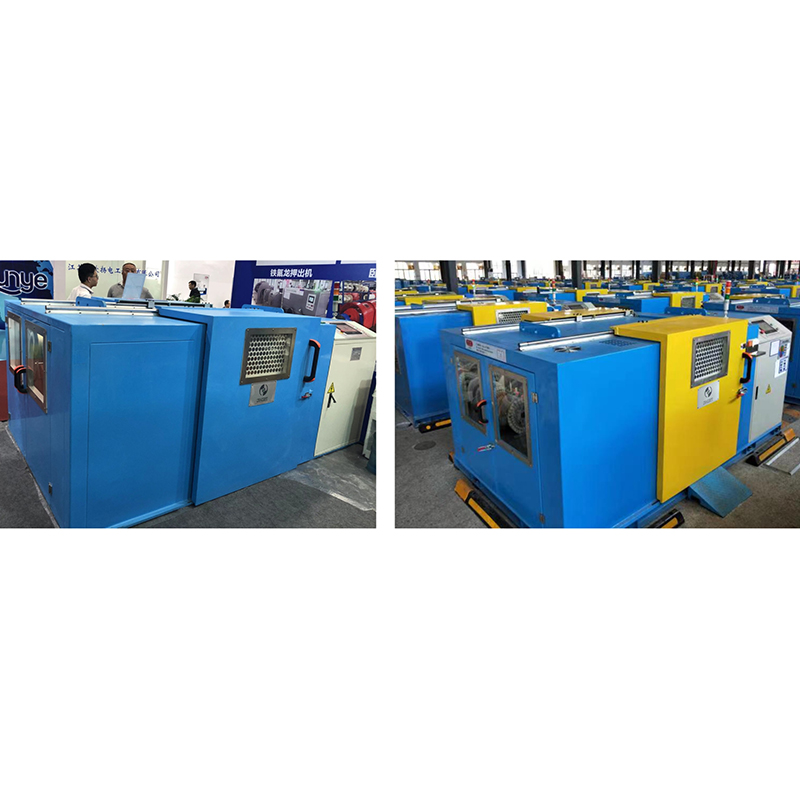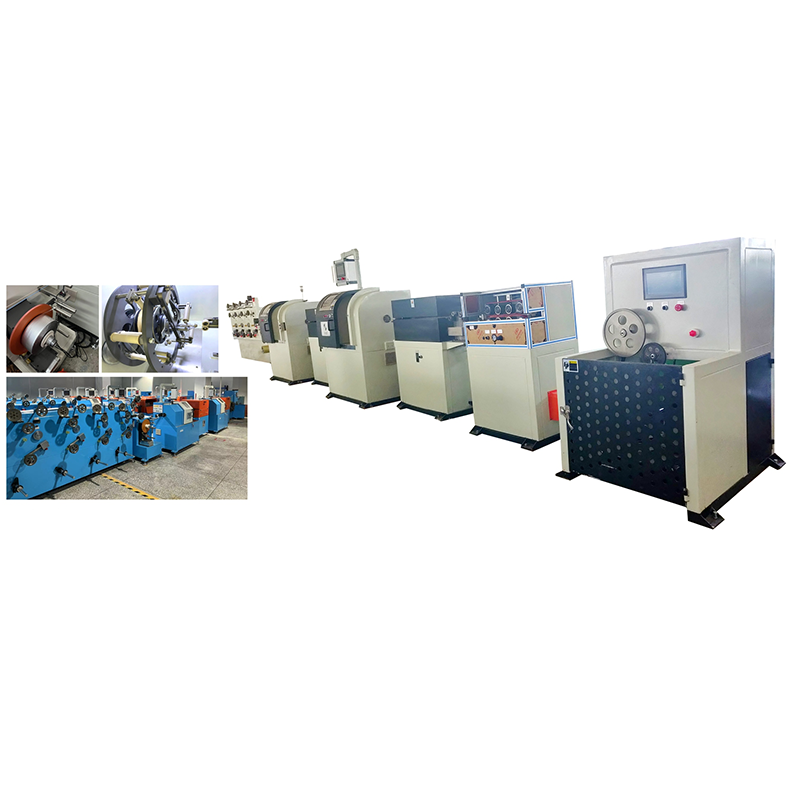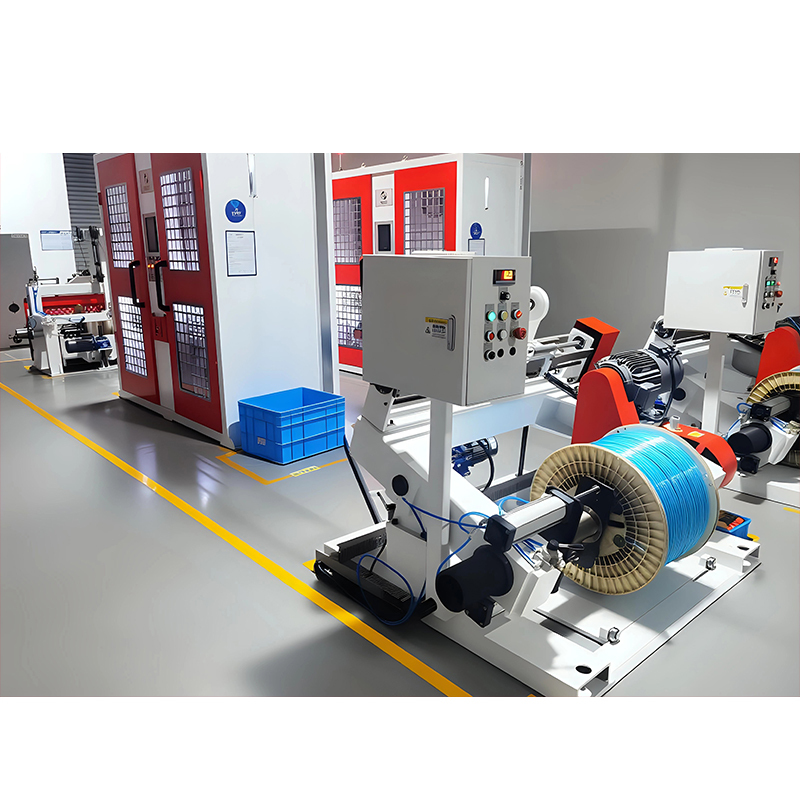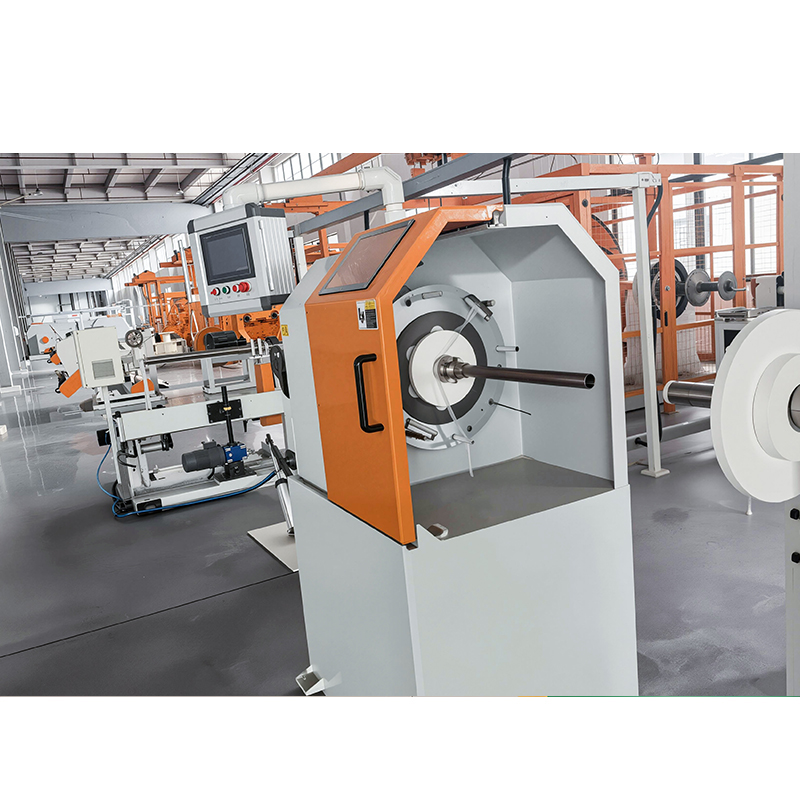




Å velge rett wire stranding maskin bestemmer kvaliteten, fleksibiliteten og strømføringskapasiteten til hver strandet leder som produseres i ditt anlegg. A wire stranding maskin tvinner individuelle metalltråder sammen til en ensartet bunt, og valg av den optimale maskintypen – enten det er en dobbel vri-buncher, planetarisk strander eller stiv burstrander – påvirker direkte produksjonshastighet, skrothastighet og langsiktige driftskostnader. Denne veiledningen gir en evidensbasert titt på hvordan disse maskinene fungerer, sammenligner hovedtyper med ytelsesdata og svarer på de mest presserende spørsmålene som kabelprodusenter og elektroingeniører står overfor.
Hva er en Wire Stranding Machine?
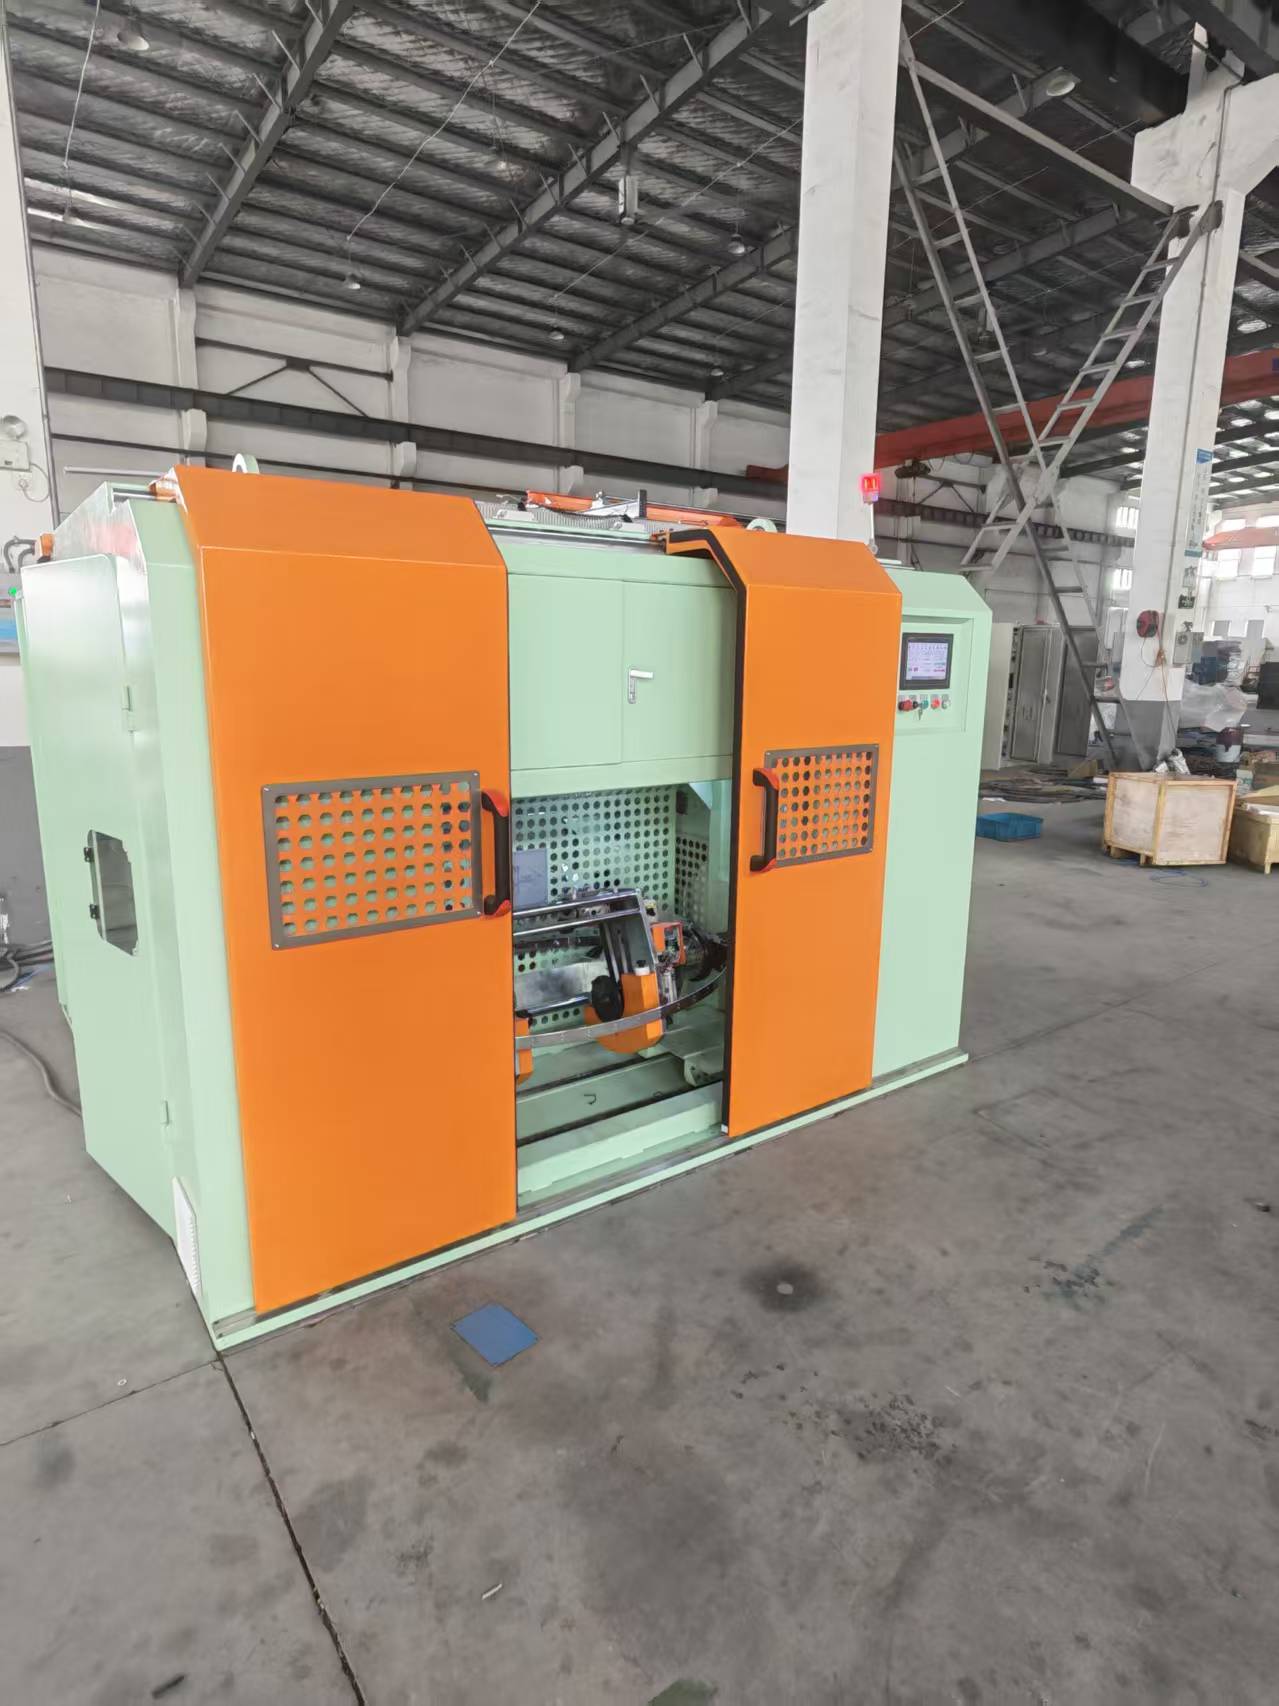
En trådstrengingsmaskin er kjerneutstyret som forener flere enkelttråder til en sammenhengende trådet leder med overlegne mekaniske og elektriske egenskaper. I motsetning til en solid leder, tilbyr en flertrådet leder dramatisk høyere fleksibilitet og motstand mot utmattingssvikt, og det er grunnen til at internasjonale standarder som IEC 60228 klassifiserer ledere etter deres strandingsklasse. Maskinen mater individuelle ledninger fra utbetalingsspoler, retter dem inn gjennom en leggeplate eller nesekjegle, og bruker en kontrollert vri for å danne lag med spiralviklede tråder rundt en sentral kjerne.
Moderne wire stranding maskins håndtaksledertverrsnitt fra 0,05 mm² (for ultrafine medisinske kabler) til over 1000 mm² (for kraftoverføringslinjer). I følge data publisert av CRU Group i 2025, vokser det globale markedet for strandede kobber- og aluminiumsledere med 3,2 % årlig, drevet av ekspansjon av elektriske kjøretøy og fornybar energi. Denne veksten har presset produsenter til å ta i bruk raskere og mer presis wire stranding maskins i stand til å opprettholde toleranser for leggelengde innenfor ±1 % ved linjehastigheter over 200 meter per minutt.
Hvordan en wire stranding maskin fungerer
Det grunnleggende driftsprinsippet til en trådstrengemaskin innebærer å rotere et sett med trådbærende elementer rundt en langsgående akse mens de sammensatte trådene trekkes gjennom en lukkedyse med en nøyaktig kontrollert hastighet. Forholdet mellom rotasjonshastigheten (vridninger per minutt) og den lineære opptakshastigheten definerer leggingslengden, som er avstanden som kreves for en tråd for å fullføre en 360-graders helix rundt kjernen. En kortere leggelengde gir en mer fleksibel, men litt høyere motstandsleder, mens en lengre leggelengde maksimerer konduktivitet og strekkstyrke.
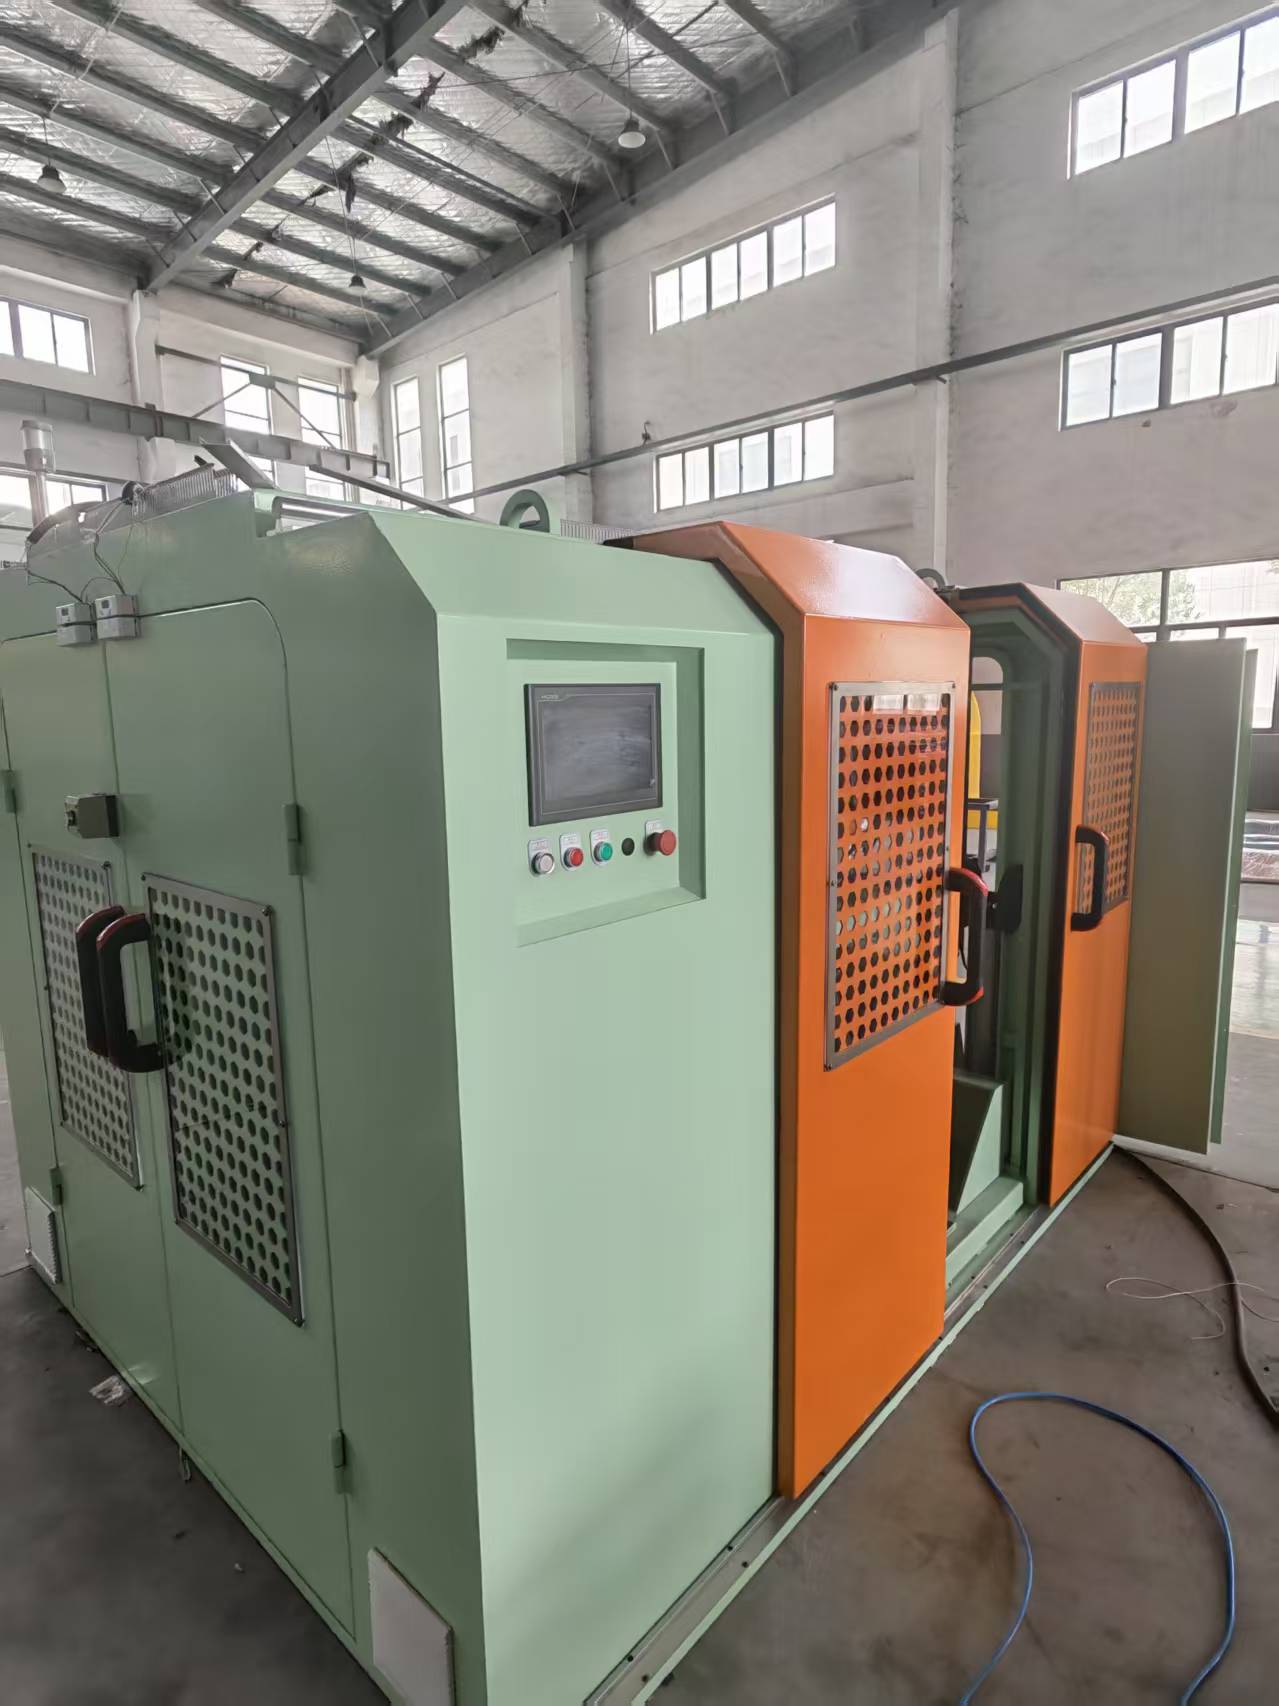
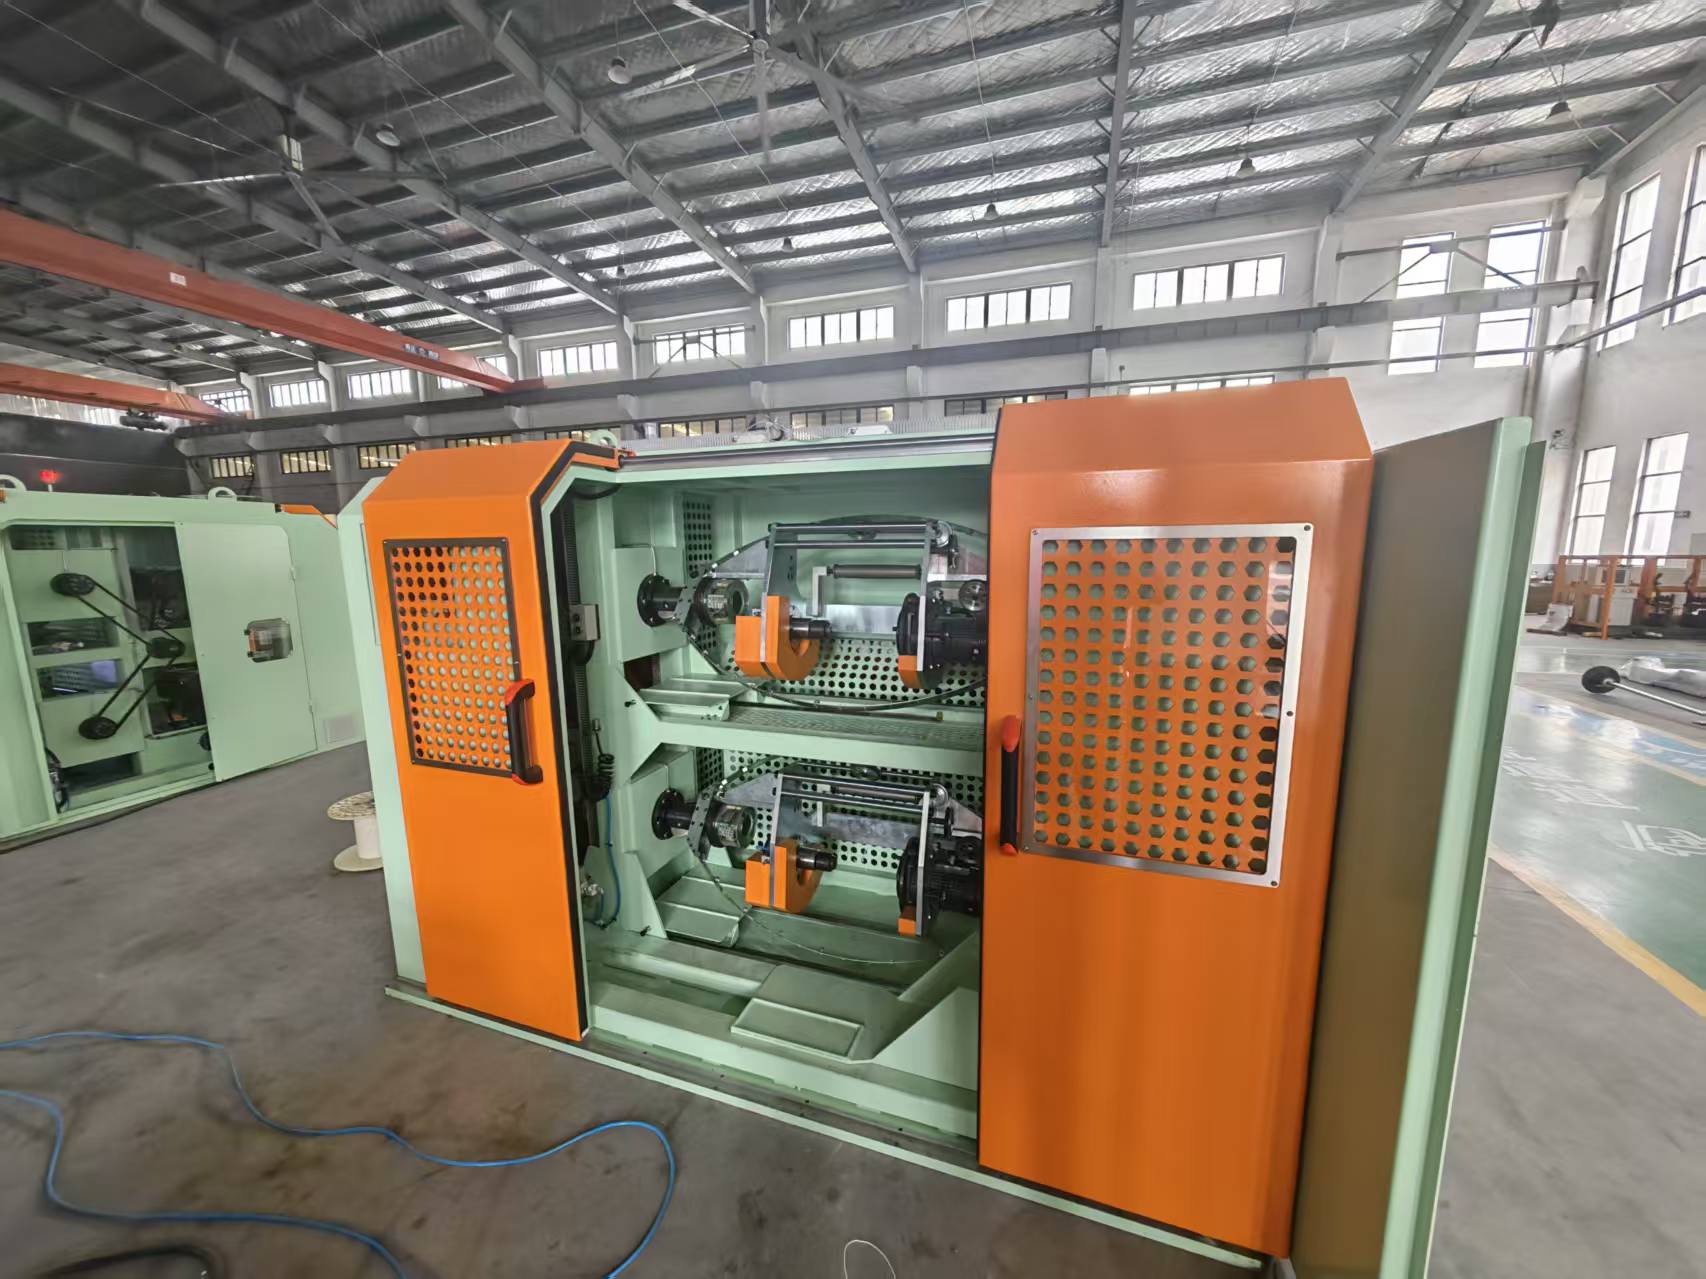
Avhengig av utformingen av wire stranding maskin , kan vridningsbevegelsen gis av en roterende bue (i doble vrimaskiner), et roterende bur (i stive strander), eller individuelt roterende spoler (i planetariske strander). Alle typer deler et felles krav: de individuelle ledningene må forbli under kontrollert tilbakespenning for å forhindre sammenfiltring og sikre konsistent trådgeometri. Hele prosessen overvåkes av en programmerbar logisk kontroller (PLC) som justerer motorhastighet og spenning i sanntid. Bransjedata viser at digital spenningskontroll kan redusere skrot forårsaket av wirebrudd med opptil 45 % sammenlignet med rent mekaniske systemer.
Hovedtyper av trådstrengingsmaskiner: En detaljert sammenligning
Ingen enkelt wire stranding maskin design passer alle produksjon scenarier; hver maskintype er rettet mot et spesifikt lederstørrelsesområde, produksjonsvolum og presisjonskrav til leggelengde. Tabellen nedenfor kontrasterer fem mye brukte konfigurasjoner, noe som muliggjør en direkte, datadrevet evaluering.
| Maskintype | Vridningsmetode | Lederområde (mm²) | Maks linjehastighet (m/min) | Typisk leggelengdepresisjon | Primær applikasjon |
|---|---|---|---|---|---|
| Double Twist Buncher | Roterende bue, to vendinger per omdreining | 0,05 – 16 | Opp til 300 | ±2 % | Biltråd, fleksible ledninger |
| Planetarisk Strander | Individuell spolerotasjon, ingen vridning på trådaksen | 10 – 630 | Opp til 80 | ±0,5 % | Strømkabler, komprimerte ledere |
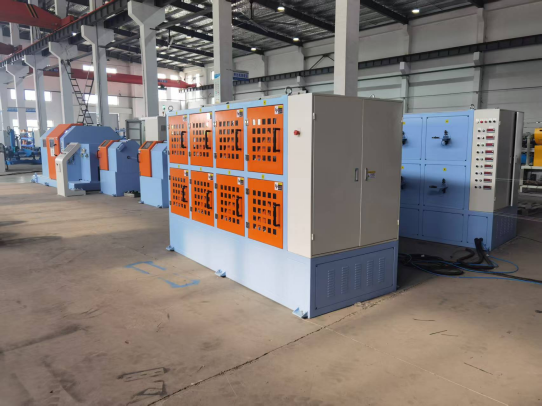
| Rigid Cage Strander | Fast bur roterer som en enhet | 16 – 1200 | Opp til 60 | ±1 % | Overhead overføringslinjer |
| Single Twist Strander | Én vri per omdreining av opptrekking | 0,5 – 50 | Opp til 150 | ±1,5 % | Styrekabler, mellomspenning |
| Rørformet Strander | Ledninger går gjennom et roterende rør | 0,2 – 95 | Opp til 200 | ±1 % | Instrumenteringskabel, skjermet ledning |
Doble vridningsbunkere dominerer høyhastighetsproduksjon av fintrådede ledere, mens planettråder er uerstattelige for unilay og komprimerte ledere som krever null vridning på individuelle ledninger. Utvalget av en wire stranding maskin må også vurdere antall spoler: en 630 mm planetstrenger har vanligvis plass til 6, 12, 18 eller 24 spoler, som direkte bestemmer det maksimale antallet tråder i et lag.
Nøkkelfaktorer for å velge en wire stranding maskin
Din optimale trådtrådingsmaskin er definert av fem målbare variabler: ledertverrsnitt, ønsket leggingslengde, produksjonsvolum, materialtype og behovet for konsentrisk eller buntet tråding. En systematisk evaluering etter sekvensen nedenfor vil hjelpe deg å unngå kostbare feil med overspesifikasjoner eller underkapasitet.
- Definer lederspesifikasjonen. Identifiser den ferdige lederstørrelsen (mm² eller AWG), antall individuelle ledninger og tråddiameteren. For eksempel krever en klasse 5 fleksibel leder i henhold til IEC 60228 et spesifikt antall tråder og diameter som dikterer minimum antall spoler på wire stranding maskin .
- Bestem ønsket leggelengde og retning. En planetarisk strander kan holde en leggelengde så kort som 8 ganger lederdiameteren uten å skade ledningene, mens en dobbel vri-buncher fungerer best med leggeforhold på 10:1 til 20:1. Leggretning (S eller Z) stilles inn elektronisk på moderne maskiner.
- Beregn måleffekt i kilogram per time. For en dobbel vridningsbunker som produserer 1,5 mm² tråd med 250 m/min, kan ytelsen nå omtrent 45 kg/t. Bruk denne figuren for å sikre wire stranding maskin kan møte din ordrebokkapasitet.
- Vurder materialkompatibilitet. Kobber-, aluminium- og tinnledere krever hver spesifikke bue- eller rullematerialer for å forhindre overflateskade. Aluminiumstråding, for eksempel, drar nytte av keramikkbelagte føringer for å redusere oksidstøvakkumulering.
- Evaluer automatisering og overgangstid. Maskiner med automatisk spolelasting og laserleggingslengdemåling kan redusere overgangstiden fra 45 minutter til under 10 minutter, en kritisk fordel for korttidsproduksjon.
Sammenligning av produksjonshastighet og produksjon
Produksjonseffekten til en trådtrådingsmaskin er grunnleggende begrenset av den mekaniske hastigheten til de roterende komponentene og opptakskapasiteten. Tabellen nedenfor gir realistiske utgangsdata for tre vanlige konfigurasjoner, basert på faktiske produsentens spesifikasjoner for 1,5 mm² flertrådet kobberleder.
| Maskintype | Linjehastighet (m/min) | Ytelse (kg/t) | Energiforbruk (kW) | Scrap rate (%) |
|---|---|---|---|---|
| Double Twist Buncher | 280 | 48.5 | 15 | 0.8 |
| Planetarisk Strander (12 bobbin) | 70 | 22.0 | 22 | 0.3 |
| Rigid Cage Strander | 55 | 18.2 | 30 | 0.5 |
Den doble vri-buncheren oppnår nesten dobbelt så mye som en planetarisk strander for samme tverrsnitt, men planetdesignet reduserer skrothastigheten med mer enn 60 %. Denne avveiningen mellom hastighet og presisjon er kjernen i alle wire stranding maskin kjøpsbeslutning.
Applikasjoner på tvers av nøkkelbransjer
Sluttbrukssektoren dikterer strandingsklassen og derfor den spesifikke trådtrådingsmaskinteknologien som kreves. Følgende sektorer er avhengige av strandede ledere produsert av disse maskinene:
- Ledningssett til biler – Doble vri-bunkere produserer de tynnveggede, svært fleksible lederne som trengs for kabling i motorrom, der vibrasjonsmotstanden er avgjørende.
- Kraftoverføring og distribusjon – Stive bur- og planetstrenger produserer komprimerte konsentriske ledere for mellom- og høyspentkabler opp til 500 kV, og sikrer jevn strømfordeling.
- Fornybare energisystemer – Kabling av solenergiparker og vindturbiner krever fintrådet, fortinnet kobberledere produsert på høyhastighetsbunkere for å motstå korrosjon og termisk sykling.
- Jernbane og kollektivtransport – Kabler for rullende materiell krever ekstremt fleksible ledere (Klasse 6 i henhold til IEC 60228) som ofte produseres på planetmaskiner for å oppnå de ultrafine strengene.
- Medisinsk utstyr og robotikk – Ultrafin tråding under 0,05 mm² bruker spesialiserte rørformede eller enkeltvridde tråder for å unngå brudd på delikate kobber- eller kobberlegeringstråder.
Kostnadsanalyse og avkastning på investeringen
En wire stranding maskin representerer en betydelig kapitalinvestering, men en detaljert total-cost-of-ownship-analyse avslører ofte at en høyere priset maskin med presisjonskontroll betaler seg tilbake innen tre år gjennom redusert skrot og raskere omstillinger. Tabellen nedenfor sammenligner den femårige kostnadsstrukturen for en dobbel vri-buncher versus en planetarisk strander, forutsatt enkeltskiftsdrift som produserer 200 tonn strandet kobber årlig.
| Kostnadskategori | Double Twist Buncher | Planetarisk Strander (12 bobbin) |
|---|---|---|
| Innledende utstyrskostnad (USD) | $85 000 | $210 000 |
| Årlig energikostnad (ved 0,12 USD/kWh) | $2160 | $3170 |
| Gjennomsnittlig skrottap per år | $4600 | $1800 |
| Typisk vedlikeholdskostnad / år | $3200 | $4800 |
| Totale 5-års driftskostnader | $135 800 | $258 650 |
For produsenter som spesialiserer seg på tynnveggede ledere for biler, gir dobbel vridningsbunker den laveste kostnaden per kilo. For verktøy som krever komprimerte konsentriske ledere, planetariske wire stranding maskin er fortsatt det eneste teknisk levedyktige valget til tross for de høyere forhåndskostnadene.
Gode fremgangsmåter for vedlikehold for lang levetid for maskinen
Forebyggende vedlikehold på en trådstrengingsmaskin er sentrert om tre elementer: inspeksjon av bue- eller burlager, kalibrering av spenningssensor og overvåking av slitasje på trådføring. Selv mindre avvik i disse komponentene kan føre til feil i leggelengde og lederskader. En strukturert vedlikeholdsrutine gir målbare resultater; en undersøkelse fra 2022 av 47 kabelanlegg av Wire Association International fant at anlegg med ukentlig forebyggende vedlikehold rapporterte 27 % færre uplanlagte nedetidshendelser enn de med månedlige kontroller.
- Inspiser buelagre og kullbørster hver 200. driftstime. I en dobbel vri buncher forårsaker slitte buelagre vibrasjoner som direkte påvirker leggelengdekonsistensen. Skift ut lagre som viser radiell klaring på over 0,02 mm.
- Kalibrer danserarm og spenningssensorer månedlig. Spenningsavvik på mer enn 5 % mellom individuelle ledninger resulterer i ujevn stranding og kan skape høymotstandspunkter i den ferdige lederen.
- Bytt keramiske eller herdede ståltrådføringer ved første tegn på rilling. En spordybde større enn 0,1 mm kan slite på trådoverflaten og innføre oksidpartikler i tråden, noe som reduserer ledningsevnen.
- Smør gir og traverseringsmekanismer i henhold til OEM-planen. Bruk spesifisert fettkvalitet; feilaktige smøremidler kan føre til overoppheting av girkassen på så få som 500 timers kontinuerlig drift.
- Bekreft leggelengden med et lasermålesystem ukentlig. Periodisk avdrift i leggelengden indikerer ofte en glidende kapstan eller en slitt enkoderkobling, som kan korrigeres før den produserer et produkt som ikke er spesifisert.
Automation and Industry 4.0 i Wire Stranding Machines
De nyeste trådstrengingsmaskinene integrerer overvåking av leggelengde i sanntid, prediktive vedlikeholdsalgoritmer og automatiske spolebyttesystemer for å presse den totale utstyrseffektiviteten (OEE) over 85 %. Vibrasjonssensorer på baug- og motorlagrene leverer data til en sentral kontroller som forutsier lagerfeil opptil 60 timer i forveien, og tillater planlagt utskifting i stedet for nødavstengning. Automatisert spolelasting reduserer operatørintervensjon fra 12 manuelle endringer per skift til null, og eliminerer praktisk talt den vanligste årsaken til oppsettsrelaterte trådbrudd.
Fra et kvalitetssynspunkt måler lasermikrometer-arrayer kontinuerlig diameteren til den strengede lederen og sammenligner den med målverdien. Hvis diameteren avviker med mer enn 0,02 mm, justerer PLS-en kapstanhastighet eller spolespenning for å rette feilen. I følge et teknisk papir fra 2024 presentert på International Wire & Cable Symposium, reduserte denne lukkede sløyfekontrollen diametervariasjonen med 68 % sammenlignet med konvensjonelle maskiner med åpen sløyfe. Ettersom tilkoblingsstandarder som OPC UA blir universelle, vil hver wire stranding maskin kan nå kommunisere direkte med anleggets produksjonsutførelsessystem, noe som gir sporbarhet ned til det individuelle snellenivået.
Ofte stilte spørsmål
Hva er forskjellen mellom bunting og konsentrisk stranding?
Bunching, utført på en dobbel vri wire stranding maskin , tvinner alle ledninger sammen i samme retning uten en definert geometrisk lagstruktur. Konsentrisk stranding, vanligvis utført på en planetarisk eller stiv strander, arrangerer ledninger i presise spiralformede lag rundt en sentral kjerne. Konsentriske ledere har en jevnere overflate og jevnere strømfordeling, mens buntede ledere er mer fleksible og raskere å produsere.
Hvordan påvirker leggingslengden lederytelsen?
Laglengde har et direkte omvendt forhold til fleksibilitet og et direkte forhold til ledningsevne. En kort leggelengde (f.eks. 8–12 ganger ytre diameter) øker fleksibiliteten, men øker den elektriske motstanden litt fordi strømbanen blir lengre. I en wire stranding maskin , er leggingslengden satt av forholdet mellom opptakshastighet og rotator RPM, og den må holde seg innenfor toleransen spesifisert av standarder som ASTM B8 for konsentrisk legging-trådet kobberledere.
Kan en maskin tråd både kobber og aluminium?
Ja, mest moderne wire stranding maskins kan behandle både kobber og aluminium, men wireføringene, kapstanerhylsene og spenningsinnstillingene må tilpasses. Aluminiums lavere strekkfasthet og tendens til å generere oksidstøv krever redusert tilbakespenning (vanligvis 10–15 % lavere enn for kobber) og bruk av keramiske eller polerte kontaktflater i rustfritt stål for å forhindre gnaging.
Hva er tegnene på at en strandingsmaskin trenger lagerbytte?
Økt vibrasjonsfølelse på maskinrammen, en rytmisk støyendring under drift og en avvik i leggelengden utenfor ±2 % uten en tilsvarende PLS-kommando indikerer alle mulig lagerslitasje. På en dobbel vri wire stranding maskin , bør bauglagrene skiftes når vibrasjonshastigheten overstiger 4,5 mm/s RMS, målt på lagerhuset.
Gjør den riktige investeringen i en wire stranding maskin
Velge en wire stranding maskin er grunnleggende en beslutning om å balansere hastighet mot geometrisk presisjon, og kapitalkostnad mot skrottap. For høyvolumproduksjon av fleksible ledere under 10 mm², gir en dobbel vridningsbunker uovertruffen ytelse per dollar. For strømkabler og komprimerte konsentriske ledere er en planetarisk eller stiv burstrander ikke bare å foretrekke, men teknisk nødvendig for å oppfylle internasjonale standarder. Ved å justere produksjonskravene dine med dataene og sammenligningene som presenteres her, kan du spesifisere en wire stranding maskin som vil levere jevn kvalitet og en sterk avkastning på investeringen langt inn i det neste tiåret.